

Maaaring may nakatakdang petsa ng pagtayo ng tore ang isang EPC kontratista, ngunit hindi ibig sabihin nito na may kumpletong pakete na handa nang gawin ang tagagawa ng tore. Maaaring nire-review pa ang mga plano, maaaring nakadepende ang pagkuha ng bakal sa huling grado ng materyal, at maaaring hindi pa nakumpirma ang mga iskedyul para sa galvanisasyon o inspeksyon.
Maaaring magdulot ang mga puwang na ito ng presyur sa iskedyul nang matagal bago pa man makarating ang unang miyembro ng tore sa linya ng pagmamanupaktura.
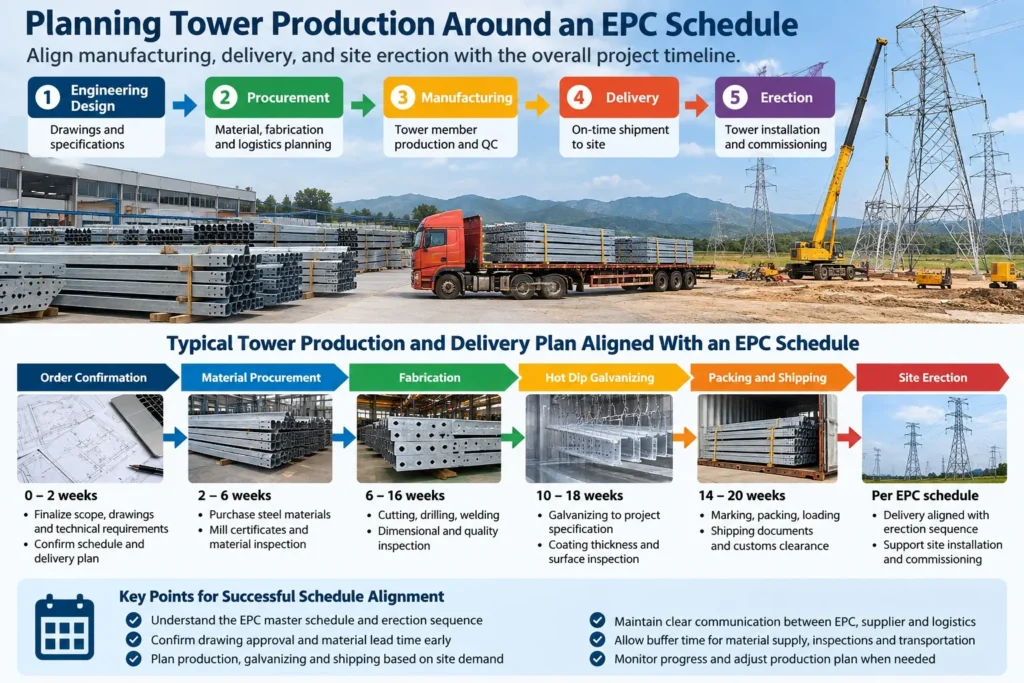
Ang maaasahang iskedyul ng produksyon ng transmission tower ay dapat mag-ugnay ng engineering release, pagkakaroon ng materyales, kapasidad sa pag-fabricate, inspeksyon ng kalidad, at pag-uutos ng pagpapadala sa plano ng konstruksyon ng EPC. Ang layunin ay hindi lamang mabilis na makagawa ng mga tore. Ito ay upang maihatid ang tamang, kumpletong, at inaprubahang mga package ng tore sa oras na magagamit na ang mga ito sa site.
Mabilis na Sagot: Paano Dapat Sundin ng Produksyon ng Torre ang Isang Iskedyul ng EPC?
Dapat bumuo ng iskedyul ng produksyon para sa transmission tower na nagsisimula mula sa kinakailangang petsa ng paghahatid sa site at pagtayo ng EPC project. Kailangang isama sa plano ang pag-apruba ng mga drawing, kumpirmasyon ng bill of materials, pagkuha ng hilaw na materyales, trial assembly kung kinakailangan, fabrication, galvanizing, inspeksyon, pag-iimpake, at transportasyon. Dapat hatiin ng mga kontratista ng EPC ang produksyon sa mga kontroladong batch ng paghahatid batay sa prayoridad ng konstruksyon sa halip na ituring ang buong order ng tore bilang isang padala. Kailangan ng bawat batch ang tinukoy na teknikal na kondisyon ng paglulunsad, mga milestone ng produksyon, mga kinakailangan sa inspeksyon, at mga petsa ng pagpapadala. Ang mga pag-update ng iskedyul ay dapat sumasalamin sa aktwal na progreso, mga pagbabago sa inhinyeriya, mga limitasyon sa materyal, at kahandaan ng site.
1. Bakit Kailangan ng Isang Hiwalay na Plano sa Paggawa ng Toreng para sa Isang Iskedyul ng EPC?
Karaniwang pinangangasiwaan ng isang master schedule ng EPC ang koordinasyon ng inhinyeriya, pagkuha ng kagamitan, mga gawaing sibil, pundasyon, mga kalsadang daanan, pagtayo ng transmission tower, pag-igting ng mga konduktor, at pagkomisyon.
Ang paggawa ng tore ay isa lamang bahagi ng mas malaking sunod-sunod na proseso.
Gayunpaman, mayroon itong ilang mga pag-asa na maaaring makaapekto sa pag-unlad ng konstruksyon:
- Dapat sapat na maaprubahan ang mga guhit pang-inhinyeriya para sa nakaplanong mga aktibidad sa produksyon.
- Dapat may magagamit na kinakailangang mga grado at seksyon ng bakal.
- Dapat tumugma ang mga mapagkukunan sa pagmamanupaktura sa dami at komplikasyon ng mga bahagi ng tore.
- Ang galvanizing ay dapat i-coordinate sa mga natapos na batch ng pag-fabricate.
- Ang inspeksyon at mga aktibidad ng saksi ay dapat makumpleto bago ang pagpapalaya kung kinakailangan.
- Dapat maabot ng mga tapos na pakete ng tore ang tamang lokasyon ng konstruksyon.
Ang pagkaantala sa alinman sa mga aktibidad na ito ay maaaring makaapekto sa mga susunod na yugto ng pag-unlad.
Halimbawa, maaaring makumpleto ng isang tagagawa ang unang 200 metriko toneladang mga bahagi ng bakal, ngunit kung ang mga bahaging iyon ay hindi bumubuo ng kumpletong set ng tore na handa nang itayo, maaaring hindi pa rin makapagsimula ang EPC kontratista sa planadong pagkakasunod-sunod ng pag-install.
Ang pag-usad ng produksyon na sinusukat sa tonelada ay hindi katulad ng kahandaan sa pag-erecto na sinusukat sa mga kumpletong pakete ng tore.
Dapat samakatuwid na ikabit ang plano sa pagmamanupaktura sa parehong output ng produksyon at mga kinakailangan ng lokasyon.
2. Magsimula sa mga Milestone sa Konstruksyon ng EPC
Bago bumuo ng iskedyul ng pagmamanupaktura, dapat magbigay ang kontratista ng EPC ng malinaw na kinakailangan sa paghahatid.
Dapat itong tukuyin hindi lamang ang pangkalahatang petsa ng pagtatapos ng proyekto kundi pati na rin ang mga petsa kung kailan kailangan sa site ang bawat grupo ng tore.
Impormasyong Kailangan ng Tagagawa
| Input ng EPC | Bakit ito mahalaga |
| Iskedyul ng pagpapatupad ng proyekto | Itinatag ang pangkalahatang bintana ng paghahatid |
| Sunod-sunod na pagtatayo ng tore | Tinutukoy kung aling mga tore ang kailangang unahin. |
| Mga uri at dami ng tore | Tinatukoy ang workload ng paggawa |
| Mga aprubadong petsa ng paglabas ng mga guhit | Kinokontrol ang kahandaan ng produksyon |
| Mga lokasyon ng site at mga kondisyon ng pag-access | Mga impluwensya sa pag-uuri ng pagpapadala |
| Kinakailangang mga batch ng paghahatid | Nagtatakda ng mga prayoridad sa pagpapadala |
| Mga kinakailangan sa inspeksyon at saksi | Nakakaapekto sa mga milestone ng paglulunsad |
| Puntahan at paraan ng pagpapadala | Tinatakda ang pagpaplano ng lohistika |
| Mga petsa ng kinakailangang pagsusumite ng mga dokumento | Naiiwasan ang mga pagkaantala sa pagpapadala dahil sa administratibo |
Impormasyong Kailangan ng Tagagawa
Dapat ding tukuyin ng EPC kontratista ang mga aktibidad na hindi maaaring isagawa nang walang tiyak na mga pakete ng tore.
Halimbawa, ang tore na tumatawid sa ilog o ang isang estruktura sa isang kritikal na lokasyon sa anggulo ng linya ay maaaring mas mahalaga sa pagkakasunod-sunod ng konstruksyon kaysa sa ilang karaniwang tore ng suspensyon.
Ang prayoridad sa pagmamanupaktura ay dapat sumasalamin sa mga pagdedepende sa konstruksyon, hindi lamang sa pagkakasunod-sunod ng paglabas ng mga guhit ng tore.
3. Bumuo ng iskedyul ng produksyon ng transmission tower nang pabalik
Ang paatras na iskedyul ay nagsisimula sa kinakailangang petsa ng paghahatid sa site at umaabot hanggang sa pinakamaagang mga gawain na kailangan upang suportahan ito.
Ang pinasimpleng pagkakasunod-sunod ay:
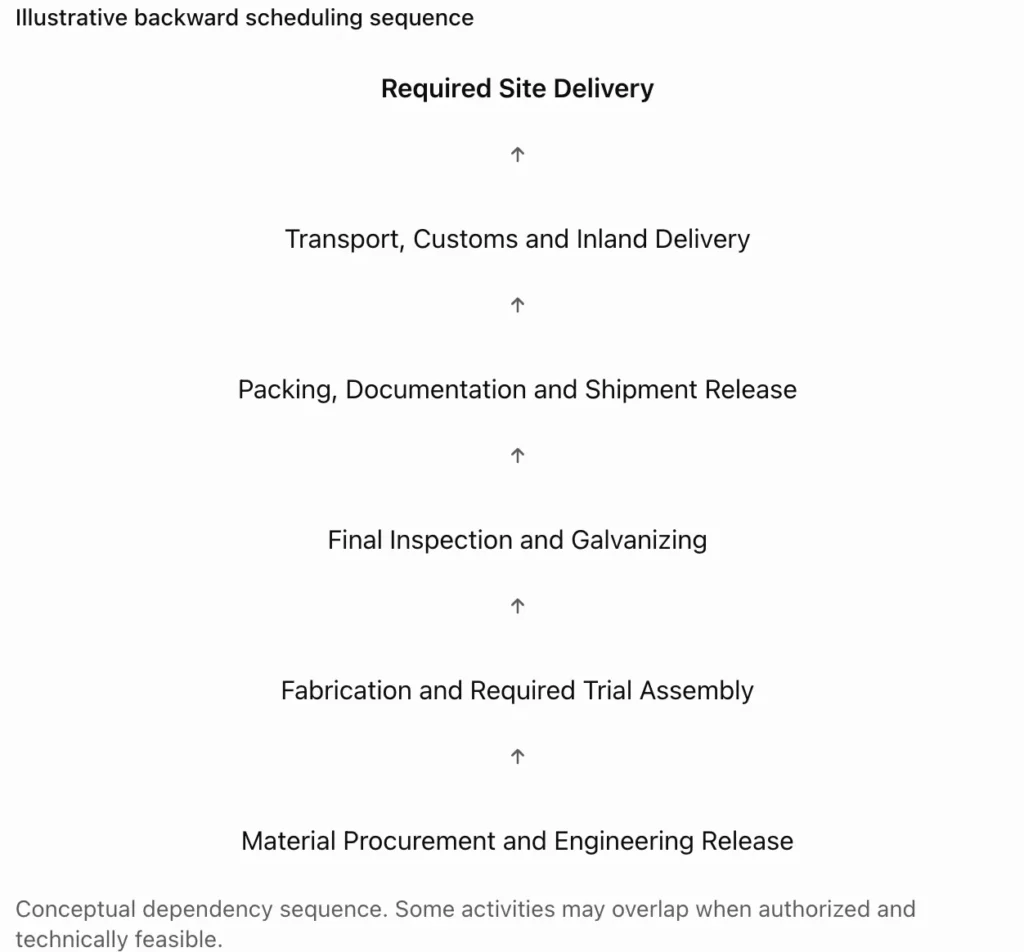
Dapat tantiyahin ng tagagawa ang bawat aktibidad gamit ang aktwal na saklaw, pagkakaroon ng mga mapagkukunan, proseso ng pag-apruba, at mga kondisyon sa lohistika.
Maaaring ipahayag ang isang modelo ng pagpaplano bilang:
Saan:
- Dsimulan= pinakamaagang posibleng petsa ng pagsisimula para sa itinakdang pakete ng trabaho
- Dsite= Kinakailangang petsa ng paghahatid sa site
- TKinakailangan kabuuang oras sa kahabaan ng kontroladong sunod-sunod ng mga gawain
Ang kabuuang tagal ay dapat isaalang-alang ang mga pinahihintulutang pag-uulit, mga pagdudepende, mga kalendaryo, mga pagkaantala sa inspeksyon, at napagkasunduang kontingensiya sa iskedyul. Ang simpleng pagdagdag ng tagal ng bawat aktibidad ay maaaring magpalabis sa kinakailangang oras kung ang ilang aktibidad ay lehitimong nag-o-overlap.
Ang pagkalkula ay isang balangkas sa pagpaplano, hindi kapalit ng iskedyul ng proyekto na puno ng mga mapagkukunan.
4. Huwag mag-iskedyul ng paggawa bago maging handa ang inhinyeriya.
Isa sa mga pinaka-karaniwang sanhi ng pagkagambala sa pagmamanupaktura ay ang pagpapalabas ng hindi kumpletong o nagbabagong mga guhit sa produksyon.
Ang paggawa ng tore ng transmisyon ay nakasalalay sa kontroladong impormasyon tulad ng sukat ng mga bahagi, uri ng bakal, detalye ng koneksyon, lokasyon ng mga butas, espesipikasyon ng mga bolt, mga karugtong ng tore, at pagkakakilanlan ng mga bahagi.
Kung magbabago ang mga detalyeng iyon pagkatapos ng paggupit o pagbarena, maaaring magresulta ito sa nasayang na mga bahagi, muling paggawa, pamalit na materyal, o naantalang galvanisasyon.
Ang Code of Standard Practice ng American Institute of Steel Construction ay tumatalakay sa mga dokumento ng pag-apruba at paglabas para sa pagmamanupaktura sa itinakdang saklaw ng structural steel. Kapaki-pakinabang ang mga prinsipyong nito para sa koordinasyon, bagaman hindi dapat awtomatikong ituring ang kodigo bilang namamahalang espesipikasyon para sa transmission tower.
Magtatag ng malinaw na mga hakbang sa paglabas ng inhinyeriya.
Para sa bawat uri ng tore o batch ng pagmamanupaktura, dapat magkasundo ang EPC kontratista at ang tagagawa sa:
- Ang rebisyon ng guhit na inaprubahan para sa pagmamanupaktura.
- Ang mga inaprubahang materyal at espesipikasyon ng koneksyon.
- Ang katayuan ng mga teknikal na katanungan at paglihis.
- Ang katugmang rebisyon ng listahan ng mga materyales.
- Ang partidong awtorisadong maglabas ng pag-iimbento.
- Ang proseso para sa paghawak ng mga kasunod na pagbabago sa disenyo.
Ang aprubadong rehistro ng mga guhit ay dapat na nakaugnay sa iskedyul ng produksyon.
Kapag inilabas ang rebisyon, dapat tukuyin ng tagagawa kung alin sa mga bahagi ang hindi pa sinimulan, nasa produksyon, nakumpleto na, ginalvanisado na, o naipadala na.
Pinapayagan nito ang koponan ng proyekto na tasahin ang aktwal na epekto sa halip na awtomatikong ilapat ang binagong guhit sa bawat yugto ng produksyon.
5. I-coordinate ang pagkuha ng bakal sa mga prayoridad sa produksyon
Ang pagkuha ng materyales ay maaaring maging isang kritikal na hadlang sa iskedyul kapag ang disenyo ng tore ay nangangailangan ng iba't ibang uri ng bakal, kapal, seksyon, o sukat ng plato.
Dapat i-convert ng tagagawa ang mga inaprubahang pangangailangan sa materyal sa isang plano sa pagkuha na naglalahad ng mga sumusunod:
- Kinakailangang mga espesipikasyon at dami ng materyal.
- Magagamit na imbentaryo at materyal ay nakatalaga na sa iba pang mga order.
- Kumpirmasyon ng tagapagtustos at inaasahang petsa ng pagtatanggap.
- Mga kinakailangan para sa sertipiko ng materyal at kakayahang masubaybayan.
- Katayuan ng inspeksyon at paglabas ng materyal.
- Mga panganib ng kakulangan na nakakaapekto sa mga prayoridad na batch ng tore.
Hindi maaaring matapos ang isang prayoridad na tore kung ang karamihan sa bakal nito ay magagamit lamang.
Ang kakulangan ng isang sukat ng anggulo o materyal ng plaka ng koneksyon ay maaaring makasagabal sa pagkumpleto ng buong set ng tore.
Dahil dito, dapat humiling ang mga koponan ng EPC ng ulat ng kahandaan ng materyal ayon sa uri ng tore o batch ng paghahatid, hindi lamang ng buod ng tonahe na binili.
Kung saan iminungkahi ang maagang pagbili ng materyales bago ang pinal na pag-apruba ng inhinyeriya, dapat malinaw na ipamahagi ng mga partido ang panganib ng mga susunod na pagbabago sa disenyo.
6. Iangkop ang kapasidad ng paggawa ng tela sa komplikasyon ng tore
Dapat suriin ang kapasidad ng produksyon batay sa aktwal na trabaho sa paggawa.
Maaaring magkaiba ang oras ng paggawa ng dalawang order na may parehong bigat ng bakal dahil sa pagkakaiba sa dami ng mga bahagi, disenyo ng butas, detalye ng koneksyon, mga operasyon sa pagputol, mga kinakailangan sa paghihimay, at sa kasalimuutan ng inspeksyon.
Dapat pag-ibahin ng isang kapaki-pakinabang na plano sa produksyon:
| Aktibidad sa Produksyon | Pagsasaalang-alang sa Pag-iiskedyul |
| Paghahanda ng materyal | Pagkakaroon at pagkakakilanlan ng bakal |
| Pagputol | Dami ng miyembro, mga haba, at pagkakasunod-sunod ng pagpoproseso |
| Pagbubutas | Mga pattern ng butas, kagamitang panggawa, at beripikasyon ng sukat |
| Pag-welding, kung naaangkop | Kasamang komplikasyon, mga pamamaraan, at inspeksyon |
| Pansamantalang pagtitipon | Saklaw, kahandaan, at oras ng pagwawasto |
| Paglabas ng maramihan | Pagkumpleto at pagtanggap ng mga kinakailangang tseke |
| Ilipat sa galvanisasyon | Kumpletong batch at pagkakaroon ng proseso ng paglalagay ng patong |
Dapat tukuyin ng tagagawa ang mga posibleng hadlang sa halip na magpataw ng iisang karaniwang bilis ng produksyon sa bawat uri ng tore.
Bakit Kailangan ng Trial Assembly ng Sariling Alokasyon sa Iskedyul
Ang pansamantalang pag-assemble, kapag tinukoy, ay nakakatulong na matiyak ang pisikal na pagkasakto ng mga kinatawan na bahagi at koneksyon bago ang malawakang paulit-ulit na produksyon.
Maaari nitong ibunyag ang mga isyu sa heometriya ng miyembro, pagkasakto ng koneksyon, pag-aayos ng butas, o interpretasyon ng mga guhit ng pagmamanupaktura.
Dapat maglaan ang plano sa produksyon ng oras para sa pagpupulong, inspeksyon, paglutas ng mga isyu, korektibong aksyon, at pag-apruba upang magpatuloy.
Ang pansamantalang pag-assemble ay hindi awtomatikong kinakailangan para sa bawat tore o bawat proyekto. Dapat sumunod ang saklaw at pamantayan ng pagtanggap nito sa kontrata at sa naaangkop na teknikal na espesipikasyon.
7. Ituring ang galvanizing at inspeksyon bilang nakaiskedyul na operasyon.
Hindi dapat ituring ang galvanizing bilang isang prosesong walang limitasyong kapasidad na nagsisimula kaagad pagkatapos ng pagmamanupaktura.
Ang aktwal na iskedyul ay nakadepende sa mga salik tulad ng sukat ng mga bahagi, mga kaayusan sa paghawak, komposisyon ng batch, magagamit na kapasidad sa paglalagay ng patong, at kinakailangang inspeksyon.
Para sa mga proyektong naglalahad ng ISO 1461:2022, tinutukoy ng pamantayan ang pangkalahatang katangian at pagsusuri ng mainit na paglubog na galvanisadong patong sa mga hinanggang bakal at riles na artikulo, kabilang ang inspeksyon sa pagtanggap, kapal ng patong, at mga probisyon para sa pag-aayos muli.
Ang namamahalang espesipikasyon ng proyekto ay dapat magtakda ng mga naaangkop na kinakailangan sa pagtanggap, kabilang ang anumang karagdagang kinakailangan ng kustomer.
Maagang mag-koordina ng mga punto ng inspeksyon para sa pag-hohold
Maaaring kailanganin ng isang plano ng inspeksyon at pagsubok ang mga punto ng saksi o paghawak para sa:
- Pagkilala at beripikasyon ng materyal.
- Inspeksyon ng dimensyon ng unang piraso.
- Pansamantalang pag-aayos.
- Inspeksyon ng pag-fabricate o pag-welding.
- Pagsusuri ng galvanized na patong.
- Pangwakas na dami at beripikasyon ng pagkakakilanlan.
- Pag-iimpake at pagpapalaya ng kargamento.
Ang eksaktong mga kinakailangan ay nakasalalay sa kontrata.
Para sa bawat punto ng pagpapanatili, dapat kumpirmahin ng koponang EPC ang panahon ng abiso, ang inspektor na may pananagutan, ang kinakailangang ebidensya, ang pamantayan sa pagtanggap, at ang awtoridad sa pagpapalaya.
Ang isang natapos na batch ng produksyon na naghihintay ng pag-apruba sa inspeksyon ay maaaring hindi pa rin magamit para sa pagpapadala.
8. Gamitin ang pa-bahaging paghahatid batay sa pagkakasunod-sunod ng pag-install.
Para sa malalaking proyekto ng linya ng transmisyon, maaaring hindi gaanong kapaki-pakinabang ang pagpapadala ng lahat ng materyales para sa tore nang sabay-sabay kaysa sa paghahatid ng mga kontroladong batch na nakaayon sa progreso ng konstruksyon.
Ang paunti-unting paghahatid ay maaaring magbawas ng hindi kinakailangang imbakan sa site at makatulong na idirekta ang mga materyales patungo sa mga aktibong lugar ng pagtatayo.
Gayunpaman, lumilikha ito ng karagdagang mga kinakailangan sa koordinasyon.
Ihambing ang dalawang pamamaraan ng paghahatid
| Salik | Isang Pinagsamang Paghahatid | Hinatid nang pa-antas |
| Koordinasyon ng pagpapadala | Mas kaunting mga kaganapan sa pagpapadala | Mas maraming mga kaganapan sa pagpapadala |
| Pangangailangan sa imbakan sa site | Maaaring mas mataas | Posibleng mas mababa |
| Kaliksi ng pagmamanupaktura | Magpokus sa kabuuang pagkumpleto ng order. | Dapat kontrolin ang mga prayoridad na batch. |
| Pagtutugma ng konstruksyon | Depende sa pag-uuri ng site. | Maaaring sundan ang pagkakasunod-sunod ng pag-ererekto. |
| Dokumentasyon | Pinagsamang talaan | Mga tala na partikular sa batch |
| Pangunahing panganib | Dumating ang malaking dami bago gamitin. | Mga nawawala o hindi kumpletong batch ng prayoridad |
Dapat tukuyin nang eksakto ng isang phased delivery plan kung aling mga set ng tore, mga bolt, mga aksesorya, at dokumentasyon ang kabilang sa bawat padala.
Dapat markahan bilang bahagi ang mga parsiyal na pakete. Hindi dapat iulat bilang kumpletong set na handa nang ikabit.
Unahin ang mga kumpletong pakete ng tore
Sabihin na ang isang EPC kontratista ay nangangailangan ng 30 tore para sa kanyang unang seksyon ng pagtayo.
Ang prayoridad sa pagmamanupaktura ay dapat ang kumpletong inaprubahang pakete ng materyales para sa 30 tore, kasama ang kinakailangang mga fastener at aksesorya, sa halip na simpleng unang magagamit na tonelada ng bakal.
Ang proseso ng pagpapalabas ng batch ay dapat suriin ang pagkakumpleto batay sa inaprubahang bill of materials at mga talaan ng pag-iimpake.
9. Subaybayan ang mga Milestone na Talagang Nagtataya ng Paghahatid
Nagiging kapaki-pakinabang lamang ang iskedyul ng produksyon kapag sinusukat ang aktwal na pag-unlad batay dito.
Ang pag-uulat ng kabuuang porsyento ng pagkumpleto ay maaaring magtakip ng mga kritikal na problema.
Halimbawa, maaaring iulat na ang isang order ay 80% na ginawa ayon sa timbang, habang ang ilang mahahalagang uri ng tore ay nananatiling hindi kumpleto.
Ang mas matibay na ulat ng pag-unlad ay dapat magsama ng mga sumusunod na sukatan.
| Milestone | Mga ebidensya na hihilingin |
| Inilabas ng inhinyeriya | Aprubadong rehistro ng mga guhit at rebisyon |
| Handa na ang materyal | Mga talaan ng pagtanggap at pagkakaroon ng materyal |
| Nagsimula na ang paggawa. | Katayuan ng maramihang produksyon |
| Natapos ang paglikha | Dami ng mga kumpletong miyembro at katayuan ng inspeksyon |
| Tinatanggap ang pansamantalang pag-assemble. | Mga naaangkop na talaan ng inspeksyon at paglabas |
| Natapos ang galvanizing | Inspeksyon ng patong at talaan ng batch |
| Natapos na ang pag-iimpake | Napatunayang listahan ng kargamento at pagkakakilanlan ng pakete |
| Inilabas ang padala | Kinakailangang mga dokumento para sa QC at komersyal na paglabas |
| Naipadala | Mga dokumento sa transportasyon at talaan ng kargada |
| Naiparating | Ang site ay tumatanggap ng kumpirmasyon |
Dapat iugnay ang mga milestone na ito sa mga nakaplanong petsa, aktwal na petsa, inaasahang petsa, at sa taong may pananagutan.
Dapat ding subaybayan ng EPC kontratista ang paglihis ng iskedyul at tukuyin ang susunod na gawain na maaaring makaapekto sa kinakailangang petsa ng paghahatid.
Maaaring suriin ng regular na pagpupulong sa koordinasyon ang mga engineering release, mga limitasyon sa produksyon, kahandaan sa inspeksyon, mga kaayusan sa pagpapadala, at mga korektibong aksyon.
10. Pamahalaan ang mga pagbabago sa iskedyul nang hindi nawawala ang kontrol
Karaniwan ang mga pagbabago sa mga proyektong EPC. Ang problema ay hindi ang pagkakaroon ng pagbabago, kundi ang pagpapahintulot na makapasok ang mga pagbabago sa produksyon nang hindi tinataya ang kanilang mga kahihinatnan.
Karaniwang halimbawa ang mga binagong karugtong ng tore, binagong uri ng bakal, karagdagang bilang ng tore, binagong prayoridad sa paghahatid sa site, at naantala na inspeksyon ng saksi.
Dapat itala ng isang kontroladong proseso ng pagbabago:
- Ang kahilingan para sa pagbabago at ang mga naapektuhang rebisyon ng guhit.
- The tower types and production batches involved.
- The status of affected materials and members.
- Additional fabrication or procurement requirements.
- Quality and inspection implications.
- Revised shipment forecasts and potential costs.
- Required approvals before implementation.
If a priority shipment is threatened, the team may evaluate resequencing unaffected tower types, reallocating confirmed resources, or modifying logistics arrangements.
Such measures should be technically feasible and commercially agreed. They must not bypass required engineering approval or quality acceptance.
11. Understand the Cost of Schedule Acceleration
Accelerating tower production can involve more than adding labor hours.
Possible cost drivers include overtime, additional shifts, expedited material purchasing, subcontracted processing, repeated setup operations, extra inspections, premium freight, and inefficient shipment consolidation.
Acceleration can also increase coordination and quality risks if work is released before technical information is stable.
EPC contractors should therefore compare the cost of acceleration with the construction impact of late delivery.
A practical decision should consider the actual critical path, the cost of delayed erection, available schedule float, and the feasibility of the proposed recovery actions.
The lowest quoted fabrication price does not necessarily produce the lowest overall project cost if the delivery sequence does not support construction.
12. What Should EPC Contractors Ask the Tower Manufacturer?
Before accepting a manufacturing schedule, the EPC procurement and project controls teams should ask:
- Which drawing approvals are required before each production batch begins?
- How is the production plan linked to the approved bill of materials?
- What evidence supports the proposed fabrication and galvanizing durations?
- Which activities are likely to become capacity bottlenecks?
- How are material shortages and drawing revisions reported?
- How are trial assembly and third-party inspections scheduled?
- Can production and shipment progress be reported by tower type and erection section?
- How are bolts, accessories, and replacement members included in batch completeness checks?
- What is the escalation process when a delivery milestone is at risk?
- Who authorizes the final release of each shipment?
The answers should be supported by a proposed schedule, document register, inspection plan, and responsibility matrix.
A confident delivery statement without these supporting controls provides limited assurance.

13. Documents to Agree on Before Production Starts
The following documents help establish a common schedule baseline between the EPC contractor and tower manufacturer.
| Document | Main Purpose |
| Approved drawing register | Establish manufacturing revisions |
| Tower schedule and bill of materials | Define types, quantities, and member requirements |
| Manufacturing schedule | Define activity and batch milestones |
| Material procurement status | Track steel readiness |
| Inspection and test plan | Define acceptance and hold points |
| Trial assembly plan, if applicable | Establish fit-up verification |
| Delivery batch matrix | Connect tower sets to construction priorities |
| Packing and marking procedure | Support shipment completeness and traceability |
| Document submission register | Track required QC and shipping records |
| Progress reporting format | Maintain consistent schedule visibility |
These records should be maintained under revision control. Responsibility for preparing, reviewing, and approving each document should be established before execution.
14. Planning Tower Production With HSD Steelwork
For EPC contractors evaluating tower manufacturing support, HSD Steelwork can be contacted through its website to discuss project requirements and the information needed for production planning.
The discussion should begin with the approved or current project documents, required delivery sequence, inspection requirements, and logistics destination.
Manufacturing capacity, proposed lead times, available processes, and project-specific delivery commitments should be confirmed through HSD’s formal technical and commercial response rather than assumed from general industry guidance.
Request a Project-Specific Tower Production Review
To support a useful initial review, provide:
- Project location and delivery destination.
- Tower types, quantities, and estimated steel weight.
- Current drawings and technical specifications.
- Applicable material, fabrication, and coating standards.
- Required erection and delivery milestones.
- Proposed delivery batches.
- Inspection and witness requirements.
- Packing, transport, and site access constraints.
Contact HSD Steelwork: HSD Steelwork website to begin a project-specific discussion.
Frequently Asked Questions
1. How early should tower manufacturing planning begin in an EPC project?
Planning should begin while engineering, procurement, and construction milestones are being coordinated, before the required fabrication release dates. The exact timing depends on design maturity, material availability, manufacturing workload, inspection requirements, and transport duration.
2. Can tower production begin before all project drawings are approved?
Some work packages may proceed under an explicitly authorized partial release. However, fabrication should not begin on unresolved details that could affect dimensions, material specifications, or connections. The parties must agree on revision control and the risk of subsequent changes.
3. Is phased tower delivery always better than one shipment?
No. Phased delivery is useful when construction areas have different priorities or site storage is limited. Consolidated delivery may be more practical for smaller projects or where logistics costs dominate. The correct approach depends on erection sequence, shipment economics, and site readiness.
4. How should an EPC contractor verify actual production progress?
Request evidence by tower type and delivery batch, including drawing status, material readiness, fabricated quantities, inspection acceptance, galvanized quantities, packing completeness, and dispatch records. Weight-based progress alone is insufficient.
5. What usually causes tower production schedules to slip?
Common risks include late drawing approvals, engineering changes, material shortages, processing bottlenecks, trial assembly corrections, galvanizing constraints, inspection delays, and transport disruptions. Their actual impact varies by project.
6. What should be done if the first tower shipment is delayed?
Identify the controlling cause, verify which complete tower sets are available, assess the effect on the construction critical path, and evaluate approved recovery options. Update the delivery forecast and communicate the revised plan to the EPC project team.
7. Should bolts and accessories be included in the production schedule?
Yes. A tower package may be unusable for erection if required bolts, nuts, washers, or other specified accessories are missing. Their procurement, inspection, packing, and delivery should be included in batch completeness controls.