

ทีมติดตั้งเสาส่งไฟฟ้ามาถึงจุดต่อเชื่อม วางชิ้นส่วนเหล็กมุมชุบสังกะสีลงตำแหน่ง และพบว่าช่องสำหรับสลักเกลียวไม่ตรงกัน แม้แบบแปลนจะดูถูกต้อง ชิ้นส่วนมีเครื่องหมายระบุ และสลักเกลียวก็มีพร้อม แต่การต่อเชื่อมยังไม่สามารถเสร็จสิ้นได้หากไม่มีการตรวจสอบเพิ่มเติม.
สถานการณ์นี้อาจทำให้การติดตั้งล่าช้า เพิ่มค่าใช้จ่ายในการก่อสร้าง และก่อให้เกิดข้อพิพาทระหว่างผู้จัดหาชิ้นส่วนกับผู้รับจ้างติดตั้ง.
จุดสำคัญคือต้องระบุว่าความไม่ตรงกันนั้นเกิดจากกระบวนการผลิต การเลือกชิ้นส่วนที่ไม่ถูกต้อง รูปแบบของฐานราก ลำดับการประกอบ ความเสียหายจากการขนส่ง หรือการเปลี่ยนแปลงขนาดที่ไม่สามารถควบคุมได้.
การเข้าใจสาเหตุทั่วไปที่ทำให้ตำแหน่งของรูบนหอส่งสัญญาณไม่ตรงกัน จะช่วยให้ผู้รับจ้าง EPC บริษัทสาธารณูปโภค และผู้ผลิตสามารถป้องกันการต้องทำงานซ้ำที่ไซต์งานซึ่งสามารถหลีกเลี่ยงได้.
คำตอบสั้นๆ: อะไรเป็นสาเหตุที่ทำให้รูบนหอส่งสัญญาณไม่ตรงกัน?
การไม่ตรงกันของรูบนหอส่งไฟฟ้าเกิดขึ้นเมื่อรูสลักของชิ้นส่วนต่อไม่สามารถจัดให้อยู่ในตำแหน่งที่ต้องการได้ภายใต้เงื่อนไขการประกอบที่ได้รับการอนุมัติ สาเหตุทั่วไป ได้แก่ การเจาะหรือการปั๊มรูไม่ถูกต้อง ความผิดพลาดด้านมิติในการผลิต การเปลี่ยนรูปของชิ้นส่วน ตำแหน่งสลักยึดฐานที่ไม่ถูกต้อง การระบุชิ้นส่วนผิด และลำดับการติดตั้งที่ไม่ถูกต้อง การเปลี่ยนรูปจากการชุบกัลวานีหรือความเสียหายจากการขนส่งอาจมีส่วนร่วมด้วย ไม่ใช่ทุกปัญหาการไม่ตรงแนวจะเป็นข้อบกพร่องในการผลิต การตอบสนองที่ถูกต้องคือการตรวจสอบแบบวาด เครื่องหมายบนชิ้นส่วน ทิศทางการเชื่อมต่อ ขนาดที่วัดได้ และรูปทรงของฐานราก ก่อนที่จะปรับเปลี่ยนชิ้นส่วนเหล็กใดๆ การขยายรูที่ไม่ได้รับอนุญาต การตัดด้วยเปลวไฟ หรือการประกอบแบบบังคับ อาจทำให้การเชื่อมต่อตามการออกแบบเสียหาย และไม่ควรใช้เป็นมาตรการแก้ไขตามปกติ.
1. การจัดตำแหน่งรูไม่ถูกต้องระหว่างกระบวนการผลิต
ข้อผิดพลาดในการกำหนดตำแหน่งรูเป็นหนึ่งในสาเหตุหลักที่ก่อให้เกิดปัญหาในการเชื่อมต่อของหอส่งสัญญาณ.
ชิ้นส่วนเสาถูกผลิตตามแบบวาดการผลิตที่ได้รับการอนุมัติ ซึ่งกำหนดพิกัดของรู ระยะห่างระหว่างรู ระยะห่างจากขอบ รูปทรงการเชื่อมต่อ และทิศทางของชิ้นส่วน.
ข้อผิดพลาดเล็กๆ ในชิ้นส่วนหนึ่งอาจปรากฏให้เห็นได้ก็ต่อเมื่อมีการเชื่อมต่อชิ้นส่วนหลายชิ้นเข้าด้วยกันระหว่างการติดตั้ง.
ปัญหาทั่วไปที่เกี่ยวข้องกับการผลิต ได้แก่:
- ข้อมูลโปรแกรมการเจาะหรือการตัดด้วย CNC ไม่ถูกต้อง.
- ใช้ฉบับแก้ไขแบบวาดที่ผิดในการผลิต.
- การกำหนดตำแหน่งสมาชิกหรือการเลือกจุดอ้างอิงไม่ถูกต้อง.
- ระยะห่างระหว่างรูหรือระยะห่างระหว่างขอบไม่ถูกต้อง.
- การผสมผสานสมาชิกจากโครงสร้างหอคอยที่แตกต่างกัน.
- การไม่ตรวจสอบขนาดสำคัญหลังการกลึง.
ตัวอย่างเช่น กลุ่มรูที่ผลิตจากปลายอ้างอิงที่ผิด อาจมีระยะห่างภายในที่ถูกต้อง แต่ตำแหน่งไม่ถูกต้องเมื่อเทียบกับปลายของชิ้นส่วน.
วิธีตรวจหาปัญหา: วัดตำแหน่งศูนย์กลางของรูเทียบกับแบบวาดที่ได้รับการอนุมัติ โดยใช้จุดอ้างอิงที่กำหนดไว้ ตรวจสอบรูปแบบการจัดวางรูทั้งหมด แทนที่จะวัดเพียงรูเดียว.
วิธีป้องกัน: ใช้การแก้ไขแบบวาดที่ได้รับการควบคุม โปรแกรมการกลึงที่ได้รับการตรวจสอบ การตรวจสอบชิ้นแรก และการตรวจสอบขนาดที่บันทึกไว้.
2. ความยาวของชิ้นส่วนหรือรูปทรงการเชื่อมต่อไม่ถูกต้อง
ชิ้นส่วนของหอคอยอาจมีช่องว่างที่จัดวางอย่างถูกต้อง แต่ยังคงไม่สามารถประกอบเข้ากันได้ หากความยาวรวมหรือรูปทรงการเชื่อมต่อไม่ถูกต้อง.
สาเหตุที่พบบ่อย ได้แก่ การตัดที่ไม่แม่นยำ การเตรียมปลายชิ้นงานไม่ถูกต้อง การวางตำแหน่งแผ่นต่อไม่ถูกต้อง หรือการระบุชิ้นส่วนไม่ถูกต้อง.
ความไม่ตรงกันอาจปรากฏขึ้นที่จุดเชื่อมต่อที่อยู่ไกลออกไป แทนที่จะปรากฏขึ้นที่ส่วนประกอบที่เป็นต้นเหตุของความผิดพลาดด้านขนาด.
ตัวอย่างเช่น หากผลิตคานค้ำแนวทแยงที่มีความยาวการเชื่อมต่อที่มีประสิทธิภาพไม่ถูกต้อง ทีมงานอาจจัดให้ปลายด้านหนึ่งตรงได้ แต่ไม่สามารถจัดให้ปลายอีกด้านหนึ่งตรงได้โดยไม่ใช้แรง.
ขั้นตอนการตรวจสอบ:
- ตรวจสอบเครื่องหมายสมาชิกและฉบับแก้ไขของแบบวาด.
- วัดความยาวรวมและขนาดจุดต่อที่เกี่ยวข้อง.
- ตรวจสอบระยะห่างระหว่างรูกับปลาย และทิศทางของกลุ่มรู.
- เปรียบเทียบชิ้นส่วนกับรายละเอียดการผลิตที่ได้รับการอนุมัติ.
- บันทึกค่าความคลาดเคลื่อนจริงก่อนที่จะตัดสินใจดำเนินการแก้ไข.
การประเมินที่ถูกต้องขึ้นอยู่กับค่าความคลาดเคลื่อนเฉพาะของโครงการและหน้าที่ทางโครงสร้างของจุดต่อ.
3. การระบุสมาชิกหรือทิศทางการติดตั้งที่ผิด
ไม่ใช่ทุกปัญหาในการติดตั้งที่เกิดจากกระบวนการผลิตที่ไม่แม่นยำ.
เสาส่งไฟฟ้าอาจประกอบด้วยชิ้นส่วนเหล็กมุมที่มีลักษณะคล้ายกันทางสายตาจำนวนมาก โดยเฉพาะอย่างยิ่งในระบบค้ำยันและแผงเสาที่ซ้ำกัน.
ชิ้นส่วนที่มีความยาวหรือรูปแบบรูที่คล้ายกันอาจถูกสับสนกันระหว่างการคัดแยกหรือการติดตั้ง.
ตัวอย่างทั่วไป ได้แก่ การติดตั้งสมาชิก:
- อยู่ที่ระดับความสูงของหอที่ไม่ถูกต้อง.
- อยู่ด้านผิดของหอคอย.
- ในทิศทางกลับกัน.
- จากประเภทหอคอยหรือรูปแบบการขยายที่ต่างกัน.
- เนื่องจากใช้แผ่นต่อหรือชิ้นส่วนต่อสายที่ไม่ถูกต้อง.
ทีมงานอาจสันนิษฐานในขั้นต้นว่ารูเหล่านั้นถูกผลิตผิด แต่ปัญหาที่แท้จริงคือมีการเลือกชิ้นส่วนผิด.
การป้องกันด้วยการติดป้ายและบรรจุภัณฑ์
ชิ้นส่วนแต่ละชิ้นควรสามารถระบุได้ผ่านระบบการระบุชิ้นส่วนที่ได้รับการควบคุม ซึ่งเชื่อมโยงกับรายการวัสดุที่ได้รับการอนุมัติและแบบแปลนการติดตั้ง.
การระบุแพ็กเกจควรสนับสนุนการจัดเรียงที่ไซต์งานได้อย่างสะดวกตามประเภทหอ ส่วน หรือลำดับการติดตั้ง ตามที่ระบุไว้.
ก่อนที่จะตรวจสอบข้อบกพร่องที่สงสัยว่าเกิดจากการผลิต ทีมงานควรตรวจสอบเครื่องหมายบนชิ้นส่วน ตำแหน่งของหอ ทิศทาง และชิ้นส่วนที่ต่อกัน.
4. ข้อผิดพลาดในการติดตั้งสลักยึดฐานและส่วนต่อสั้น
จุดต่อระหว่างฐานกับหอเป็นจุดเริ่มต้นที่สำคัญอย่างยิ่งต่อความแม่นยำของขนาด.
สำหรับหอที่มีท่อสั้นที่ฝังอยู่ภายใน สลักยึด หรือแผ่นฐาน การกำหนดตำแหน่งที่ไม่ถูกต้องอาจส่งผลต่อรูปทรงของโครงสร้างส่วนล่างทั้งหมด.
สาเหตุที่อาจเกิดขึ้น ได้แก่:
- ระยะห่างระหว่างสลักยึดไม่ถูกต้อง.
- ข้อผิดพลาดเกี่ยวกับความเอียงหรือทิศทางของสตับ.
- ระดับความสูงของฐานรากไม่ถูกต้อง.
- รูปทรงพื้นฐานไม่สอดคล้องกับข้อมูลการวางตำแหน่งที่ได้รับการอนุมัติ.
- ข้อผิดพลาดในการสำรวจหรือการวัด.
- การเคลื่อนไหวระหว่างการเทคอนกรีต.
ข้อผิดพลาดทางเรขาคณิตของฐานรากอาจก่อให้เกิดปัญหาการประกอบที่สะสมขึ้นเรื่อยๆ เมื่อโครงสร้างหอคอยสูงขึ้น.
ควรตรวจสอบอะไร?
ก่อนการก่อสร้าง ทีมงานที่รับผิดชอบควรตรวจสอบรูปทรงของฐานรากหรือส่วนฐานที่สร้างเสร็จแล้ว ให้สอดคล้องกับแบบที่ได้รับการอนุมัติและข้อมูลการสำรวจควบคุม.
การตรวจสอบอาจรวมถึงการวางตำแหน่งตามแนวราบ ความสูงสัมพัทธ์ ทิศทาง ระยะห่าง และขนาดส่วนต่อประสานที่เกี่ยวข้อง.
หากมีความคลาดเคลื่อน วิศวกรโครงการควรประเมินผลกระทบก่อนที่จะดำเนินการติดตั้งต่อ.
อย่าคิดว่าการไม่ตรงกันของรูในระดับบนสามารถแก้ไขได้ด้วยการดึงโครงสร้างหอให้เข้าที่.
5. ลำดับการติดตั้งที่ไม่ถูกต้องและการจัดแนวชั่วคราว
การติดตั้งเสาส่งไฟฟ้าขึ้นอยู่กับลำดับการประกอบที่ถูกต้องและความมั่นคงชั่วคราว.
แม้ชิ้นส่วนที่ผลิตขึ้นอย่างถูกต้องก็อาจดูเหมือนไม่ตรงแนวได้ หากจุดต่อที่ติดกันถูกขันให้แน่นเต็มที่เร็วเกินไป หรือโครงสร้างยังไม่ถึงรูปทรงที่ตั้งใจไว้.
สาเหตุที่อาจเกิดขึ้น ได้แก่:
- การขันน็อตให้แน่นเกินไปก่อนเวลาอันควร.
- ลำดับการติดตั้งไม่ถูกต้อง.
- ขาดโครงสร้างค้ำยันชั่วคราว.
- การจัดแนวของแผงตัวหอไม่ถูกต้อง.
- การยกของหรือการวางของชั่วคราวที่ไม่ได้รับการควบคุม.
- ไม่ปฏิบัติตามวิธีการติดตั้งที่ได้รับการอนุมัติ.
ตัวอย่างเช่น การขันให้แน่นเต็มที่ในจุดต่อหนึ่งจุดก่อนที่จะติดตั้งคานค้ำยันที่อยู่ติดกัน อาจทำให้การเคลื่อนไหวที่จำเป็นเพื่อเสร็จสิ้นการต่อจุดถัดไปถูกจำกัด.
ขั้นตอนการติดตั้งควรระบุให้ชัดเจนว่าเมื่อใดการเชื่อมต่อสามารถปรับได้ชั่วคราว และเมื่อใดจำเป็นต้องปรับให้แน่นอย่างถาวร.
สำคัญ: การคลายการเชื่อมต่อหรือเปลี่ยนโครงสร้างรองรับชั่วคราวต้องปฏิบัติตามวิธีการติดตั้งที่ได้รับการอนุมัติและข้อกำหนดด้านความมั่นคงชั่วคราว ไม่ควรดำเนินการแบบด้นสดบนโครงสร้างที่ไม่มีโครงสร้างรองรับ.
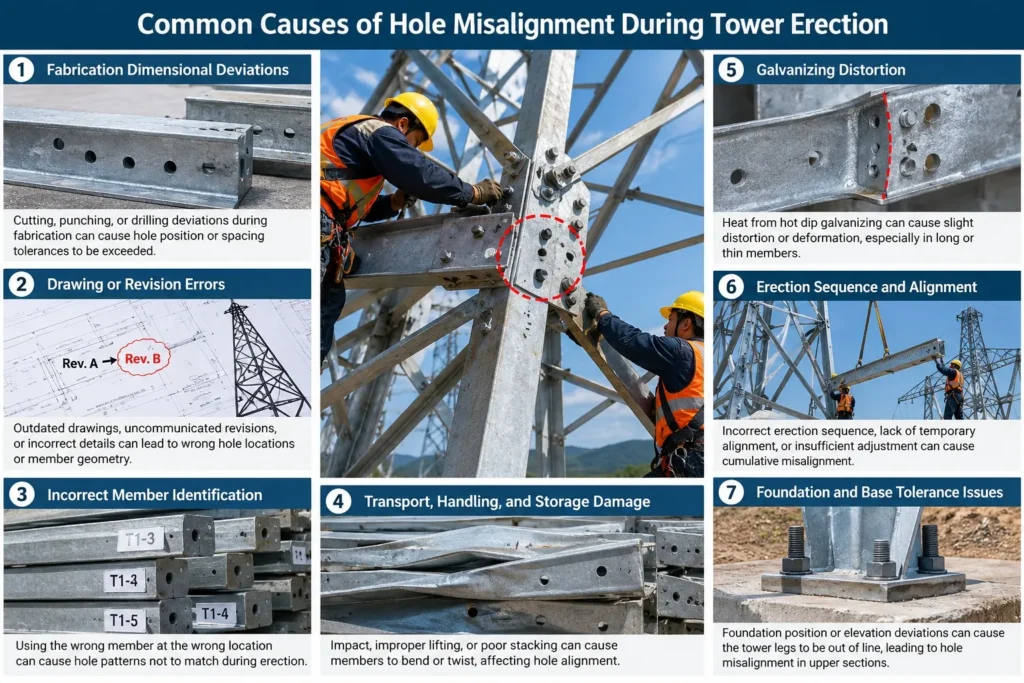
6. การบิดเบือนและการเปลี่ยนแปลงขนาดจากการชุบสังกะสี
การชุบสังกะสีแบบจุ่มร้อนช่วยป้องกันการกัดกร่อน แต่ต้องพิจารณารูปร่างของชิ้นงานและกระบวนการความร้อนร่วมกัน.
ชิ้นส่วนที่ผ่านการเชื่อมบางชนิด ชิ้นส่วนที่บาง หรือโครงสร้างที่มีแรงเครียดเหลืออยู่ อาจเกิดการบิดเบี้ยวระหว่างกระบวนการชุบสังกะสี.
สำหรับชิ้นส่วนมุมของหอคอยแบบทั่วไป ความเสี่ยงขึ้นอยู่กับรูปทรงของชิ้นส่วน ประวัติการผลิต และเงื่อนไขการแปรรูป ไม่ควรถือว่าสิ่งนี้เป็นสาเหตุหลักของความไม่ตรงกันของรูโดยอัตโนมัติ.
ข้อกังวลที่อาจเกิดขึ้น ได้แก่:
- การโค้งหรือบิดตัวของชิ้นส่วนโครงสร้าง.
- การบิดเบี้ยวของชุดชิ้นส่วนที่เชื่อม.
- ความเปลี่ยนแปลงในความพอดีที่เกิดจากแรงเครียดเหลืออยู่เดิม.
- การสะสมของสังกะสีที่มากเกินไป ซึ่งก่อให้เกิดปัญหาในการใส่สกรูหรือบนพื้นผิวที่สัมผัสกัน.
การแยกแยะระหว่างความผิดพลาดในตำแหน่งรูแบบมิติกับสิ่งกีดขวางการเคลือบในบริเวณเฉพาะนั้นมีความสำคัญ.
รูที่ถูกเจาะในตำแหน่งที่ถูกต้องแต่ถูกปิดกั้นด้วยสังกะสี จำเป็นต้องได้รับการประเมินที่แตกต่างจากรูที่ถูกเจาะในพิกัดที่ผิด.
การตรวจสอบและการแก้ไขควรดำเนินการตามข้อกำหนดการชุบสังกะสีที่บังคับใช้ กฎการซ่อมแซมชั้นเคลือบ และข้อกำหนดของโครงการ.
7. ความเสียหายจากการขนส่ง การจัดการ และการเก็บรักษา
ชิ้นส่วนของเสาส่งไฟฟ้าอาจได้รับความเสียหายหลังจากออกจากโรงงานผลิต.
การยกอย่างไม่ถูกต้อง การสนับสนุนที่ไม่เพียงพอ การจัดเรียงของหนักเกินไป หรือการเคลื่อนย้ายอย่างไม่ระมัดระวัง อาจทำให้ชิ้นส่วนเกิดการโค้งหรือบิดตัว.
ชิ้นส่วนที่ยาวและค่อนข้างบางควรได้รับการดูแลเป็นพิเศษระหว่างการขนขึ้น-ลง และการเก็บรักษาที่ไซต์งาน.
ความเสียหายอาจเกิดขึ้นได้เช่นกันเมื่อดึงหรือยกชิ้นส่วนที่จัดเป็นชุดจากจุดที่ไม่เหมาะสม.
วิธีตรวจสอบความเสียหายจากการขนส่ง
ตรวจสอบเพื่อหาการโค้งงอ การบิดตัว รอยกระแทก การเปลี่ยนรูปเฉพาะจุด และบริเวณจุดต่อที่เสียหาย.
เปรียบเทียบชิ้นส่วนที่สงสัยกับขนาดที่ได้รับการอนุมัติและบันทึกการตรวจสอบจากโรงงานที่มีอยู่.
หากสงสัยว่ามีความเสียหายจากการขนส่ง ภาพถ่ายจากขั้นตอนการบรรจุ การโหลด การรับสินค้า และการขนถ่าย สามารถช่วยยืนยันได้ว่าความเสียหายนั้นเกิดขึ้นเมื่อใด.
รายชื่อสินค้าเพียงอย่างเดียวไม่สามารถพิสูจน์ได้ว่าสินค้าได้ถึงมือสมาชิกโดยไม่มีเสียหาย.
8. การประกอบทดลองที่ขาดหายไป หรือการตรวจสอบความพอดีที่ไม่เพียงพอ
การประกอบทดลองเป็นวิธีการควบคุมคุณภาพในการผลิตที่มีประโยชน์ สำหรับการตรวจหาปัญหาด้านการเชื่อมต่อและรูปทรง ก่อนที่จะเริ่มการผลิตแบบต่อเนื่องหรือส่งสินค้า.
ขึ้นอยู่กับความต้องการของโครงการ การประกอบทดลองอาจครอบคลุมถึงหอตัวอย่างที่สมบูรณ์ ส่วนหนึ่งของหอ หรือจุดต่อสำคัญที่เลือกไว้.
มันสามารถเปิดเผยปัญหาต่าง ๆ เช่น ทิศทางของชิ้นส่วนที่ไม่ถูกต้อง ความไม่ตรงกันของรูปแบบรู ความไม่สอดคล้องของแบบวาด และข้อผิดพลาดด้านขนาดที่สะสมมา.
อย่างไรก็ตาม การประกอบทดลองไม่สามารถแทนที่การตรวจสอบในกระบวนการผลิตได้.
การประกอบทดลองที่ประสบความสำเร็จไม่ได้เป็นหลักฐานโดยอัตโนมัติว่าชิ้นส่วนทุกชิ้นที่ผลิตขึ้นในภายหลังจะมีขนาดที่ถูกต้อง.
บันทึกการประกอบทดลองควรมีเนื้อหาอะไรบ้าง?
หลักฐานที่มีประโยชน์อาจรวมถึง:
- การระบุประเภทของหอและขอบเขตการติดตั้ง.
- แบบวาดที่ได้รับการอนุมัติและหมายเลขการแก้ไข.
- บันทึกการระบุตัวตนและตรวจสอบสมาชิก.
- การสังเกตการติดตั้งจุดต่อ.
- ความไม่สอดคล้องด้านมิติและมาตรการแก้ไข.
- ผลการตรวจสอบซ้ำและการรับรองการรับสินค้า.
ผู้ซื้อควรตกลงเกี่ยวกับขอบเขตการประกอบทดลองที่จำเป็น เกณฑ์การรับมอบ และเอกสารที่เกี่ยวข้อง ก่อนที่จะเริ่มการผลิต.
9. ทีมที่ไซต์งานสามารถระบุสาเหตุที่แท้จริงได้อย่างไร?
เมื่อพบความไม่ตรงกันของช่องว่าง วิธีที่มีประสิทธิภาพที่สุดคือการแยกปัญหาออกก่อนที่จะทำการเปลี่ยนแปลง.
ตารางต่อไปนี้ให้จุดเริ่มต้นที่ใช้งานได้จริง.
| การสังเกตการณ์ที่สถานที่ | สาเหตุที่อาจเกิดขึ้น | การตรวจสอบครั้งแรก |
| ชิ้นส่วนหนึ่งไม่พอดีกับทั้งสองด้าน | สมาชิกผิด หรือข้อผิดพลาดเกี่ยวกับตำแหน่งรู | เครื่องหมายสมาชิก, ทิศทาง, พิกัดของรู |
| ด้านหนึ่งใส่ได้ แต่ด้านตรงข้ามใส่ไม่ได้ | ความยาว รูปทรง หรือการจัดแนวของแผงไม่ถูกต้อง | ความยาวรวมและรูปทรงการประกอบ |
| มีจุดต่อหลายจุดที่จัดวางไม่ตรงกันใกล้ฐานหอ | ข้อผิดพลาดในการตั้งค่า Foundation หรือ stub | การสำรวจฐานรากตามสภาพจริง |
| รูจะเรียงตัวกันก่อนการขันให้แน่น แต่จะเคลื่อนที่หลังจากนั้น | ลำดับการประกอบ หรือข้อจำกัดทางโครงสร้าง | วิธีการติดตั้งและลำดับการเชื่อมต่อที่ได้รับการอนุมัติ |
| ส่วนนี้ดูว่าถูกโค้งหรือบิดไปอย่างชัดเจน | การบิดเบี้ยวจากการผลิตหรือความเสียหายจากการขนส่ง | การตรวจสอบความตรงและบันทึกการรับสินค้า |
| สกรูไม่สามารถผ่านรูที่จัดเรียงตรงกันได้ | การอุดตันของสังกะสี, เศษโลหะ, ปัญหาขนาดรู หรือการเบี่ยงเบนในบริเวณนั้น | สภาพรู, ขนาด และการเคลือบ |
| การซ้ำตัวที่ไม่ตรงกันที่คล้ายกันในหลายหอ | ปัญหาด้านการวาดภาพ การเขียนโปรแกรม หรือระบบการผลิต | บันทึกการแก้ไขแบบวาดและบันทึกการตรวจสอบการผลิต |
นี่เป็นตัวชี้วัดสำหรับการวินิจฉัย ไม่ใช่การวินิจฉัยขั้นสุดท้าย อาจมีสาเหตุได้มากกว่าหนึ่งอย่าง.
10. เหตุใดการประกอบแบบบังคับและการขยายรูโดยไม่ได้รับอนุญาตจึงมีความเสี่ยง
ทีมงานที่ไซต์งานอาจมีแนวโน้มที่จะใช้แรงมากเกินไป ขยายขนาดรู หรือตัดวัสดุออกเพื่อให้การต่อกันพอดี.
การกระทำเหล่านี้อาจทำให้ปัญหาด้านมิติที่อยู่เบื้องหลังถูกปกปิด.
ขึ้นอยู่กับการออกแบบการเชื่อมต่อ การปรับเปลี่ยนที่ไม่ได้รับการควบคุมอาจส่งผลต่อแรงรับของสลักเกลียว ระยะห่างระหว่างขอบ ส่วนตัดสุทธิ การถ่ายโอนแรง ประสิทธิภาพความต้านทานความล้า หรือการป้องกันการกัดกร่อน.
ความจริงที่ว่าสามารถใส่สลักได้หลังจากทำการปรับเปลี่ยนแล้ว ไม่ได้พิสูจน์ว่าการเชื่อมต่อนั้นยังคงมีความมั่นคงทางโครงสร้างอยู่.
การตอบสนองที่ได้รับการควบคุมควรรวมถึงการบันทึกความไม่สอดคล้องตามข้อกำหนด การวัดค่าความเบี่ยงเบน การประเมินทางวิศวกรรม การตัดสินใจเกี่ยวกับการซ่อมแซมหรือการเปลี่ยนชิ้นส่วนที่ได้รับการอนุมัติ และการตรวจสอบการดำเนินการแก้ไขที่เสร็จสิ้นแล้ว.
การเจาะ การขยายรู การขยายขนาดรู หรือการปรับเปลี่ยนโครงสร้างอื่นใดในสนาม ต้องได้รับอนุญาตอย่างชัดเจนตามข้อกำหนดของโครงการ.
11. วิธีที่ผู้ผลิตสามารถลดการไม่ตรงกันของรูก่อนการส่งสินค้า
การป้องกันที่มีประสิทธิภาพต้องเริ่มขึ้นก่อนที่จะผลิตชิ้นส่วนแรกของหอคอย.
ผู้ผลิตและผู้ซื้อควรกำหนดกระบวนการที่ได้รับการควบคุมอย่างเคร่งครัด ซึ่งครอบคลุมถึงแบบวาด การกลึง การตรวจสอบ การระบุตัวตน และการจัดส่ง.
| ขั้นตอนการผลิต | วิธีควบคุมที่แนะนำ | หลักฐานที่จำเป็นต้องขอ |
| การปล่อยเวอร์ชันทางวิศวกรรม | ตรวจสอบแบบวาดที่ได้รับการอนุมัติและฉบับแก้ไข | ทะเบียนการวาด |
| การเตรียมวัสดุ | ตรวจสอบการกำหนดประเภทและขนาดของสมาชิก | บันทึกวัสดุและบันทึกการตัด |
| การกลึงรู | ตรวจสอบโปรแกรม ข้อมูล จุดอ้างอิง ความสูง และตำแหน่งของรู | รายงานการตรวจสอบชิ้นแรกและรายงานการตรวจสอบขนาด |
| การผลิต | ตรวจสอบความยาว ความตรง และรูปทรงของจุดต่อ | บันทึกการตรวจสอบการผลิต |
| การประกอบทดลอง | ตรวจสอบจุดเชื่อมต่อสำคัญที่เลือกไว้สำหรับการติดตั้ง | รายงานการประกอบทดลอง (หากจำเป็น) |
| การชุบสังกะสี | ตรวจสอบชั้นเคลือบและสภาพหลังกระบวนการที่เกี่ยวข้อง | บันทึกการตรวจสอบการชุบสังกะสี |
| การติดฉลากและการบรรจุ | จับคู่ชิ้นส่วนทางกายภาพกับ BOM ที่ได้รับการอนุมัติ | การบันทึกข้อมูลและรายการบรรจุภัณฑ์ |
| การปล่อยสินค้า | ยืนยันว่าข้อไม่สอดคล้องที่ยังค้างอยู่ได้รับการแก้ไขแล้ว | เอกสารการตรวจสอบครั้งสุดท้ายและการปล่อยสินค้า |
ระบบควบคุมเหล่านี้จะช่วยลดความเสี่ยงเมื่อนำไปใช้อย่างถูกต้อง แต่ไม่มีกระบวนการตรวจสอบใดที่สามารถขจัดปัญหาทุกประการที่อาจเกิดขึ้นในภาคสนามได้.
12. ผู้รับจ้าง EPC ควรถามผู้ผลิตหอคอยเรื่องอะไรบ้าง?
ในช่วงการประเมินคุณสมบัติผู้จัดหา ทีมจัดซื้อควรพิจารณาให้กว้างกว่าความสามารถในการกลึงที่ผู้ผลิตระบุไว้.
ถามว่ากระบวนการควบคุมการแก้ไขแบบวาดถูกดำเนินการอย่างไร วิธีการตรวจสอบโปรแกรม CNC เป็นอย่างไร และมิติใดที่ได้รับการตรวจสอบในการตรวจสอบชิ้นแรกและในการตรวจสอบระหว่างการผลิต.
ให้ชี้แจงว่าจำเป็นต้องทำการประกอบทดลองหรือไม่ วิธีจัดการกับชิ้นส่วนที่ไม่ตรงตามข้อกำหนด และวิธีทำให้ชิ้นส่วนแต่ละชิ้นยังคงสามารถระบุได้หลังการชุบสังกะสี.
สัญญาควรกำหนดด้วยว่า การรายงาน การตรวจสอบ และการแก้ไขปัญหาความไม่ตรงกันที่พบในสถานที่จะดำเนินการอย่างไร รวมถึงความรับผิดชอบในการแก้ไขทางเทคนิคและการจัดหาการเปลี่ยนทดแทน.
กระบวนการที่มีเอกสารบันทึกไว้มีประโยชน์มากกว่าคำกล่าวทั่วไปว่าทุกรูจะพอดีอย่างสมบูรณ์.
13. ข้อมูลใดควรถูกรวมไว้ในรายงานการไม่ตรงแนวของหลุม?
รายงานความไม่สอดคล้องของไซต์งานที่ใช้งานได้ดีควรช่วยให้ผู้ผลิตและทีมวิศวกรรมสามารถระบุจุดเชื่อมต่อที่แน่นอนและประเมินความคลาดเคลื่อนได้ โดยไม่ต้องพึ่งพาคำอธิบายเช่น “รูไม่ตรงกัน”
ให้ระบุหมายเลขและประเภทของหอคอย ความสูงในการติดตั้ง รหัสชิ้นส่วน ฉบับแก้ไขของแบบแปลน ข้อมูลอ้างอิงจุดต่อ ขนาดรู ความคลาดเคลื่อนที่วัดได้ และภาพถ่ายที่มีข้อมูลอ้างอิงการวัด.
บันทึกขั้นตอนการติดตั้ง และระบุว่าโครงสร้างได้รับการสนับสนุนชั่วคราวหรือถูกปรับให้แน่นบางส่วนเมื่อพบความไม่ตรงกัน.
หากมีการเสนอการเปลี่ยนหรือปรับปรุง ให้แนบเอกสารการตัดสินใจทางวิศวกรรมและข้อกำหนดการตรวจสอบมาด้วย.
หลักฐานนี้ช่วยแยกแยะระหว่างส่วนที่เสียหายอย่างโดดเดี่ยวกับปัญหาในการผลิตหรือการออกแบบที่เกิดขึ้นอย่างเป็นระบบ.
14. HSD Steelwork สามารถสนับสนุนการหารือเกี่ยวกับการจัดซื้อหอคอยได้อย่างไร
ในการจัดซื้อเสาส่งสัญญาณ คุณภาพของข้อมูลการผลิตและความชัดเจนของข้อกำหนดการตรวจสอบเป็นปัจจัยสำคัญในการประเมินผู้จัดหา.
สามารถติดต่อ HSD Steelwork เพื่อหารือเกี่ยวกับคำขอเสนอราคา (RFQ) ของโครงการ รวมถึงขอบเขตงานที่จำเป็นในการผลิตหอคอย การตรวจสอบขนาด การทำเครื่องหมาย การบรรจุ และการจัดทำเอกสารคุณภาพ.
ความสามารถในการผลิตเฉพาะตัว การจัดเตรียมการประกอบทดลอง บริการตรวจสอบ ค่าความคลาดเคลื่อน และผลลัพธ์ที่ส่งมอบ ควรได้รับการยืนยันให้สอดคล้องกับข้อเสนอทางเทคนิคและเชิงพาณิชย์ปัจจุบันของ HSD.
ขอตรวจสอบการผลิตและคุณภาพของหอคอย
เพื่อเตรียมการสอบถามทางเทคนิคที่มีประโยชน์ โปรดจัดเตรียมแบบวาดหอคอยที่ได้รับการอนุมัติ ประเภทหอคอย มาตรฐานการออกแบบและการผลิตที่บังคับใช้ ระดับคุณภาพของวัสดุ ข้อกำหนดเกี่ยวกับรูและจุดต่อ จำนวนชิ้นงาน ข้อกำหนดในการตรวจสอบ จุดหมายปลายทางการส่งมอบ และกำหนดเวลาเป้าหมาย.
สำหรับปัญหาการติดตั้งที่มีอยู่แล้ว ให้รวมข้อมูลความไม่ตรงกันที่วัดได้และบันทึกข้อมูลจากสถานที่ที่เกี่ยวข้องด้วย.
ติดต่อ HSD Steelwork: เว็บไซต์ HSD Steelwork.
คำถามที่มักถูกถาม
1. หากชิ้นส่วนของหอไม่พอดีกัน สามารถขยายรูสกรูได้ที่หน้างานได้หรือไม่?
ได้เฉพาะเมื่อมีคำสั่งจากวิศวกรผู้มีอำนาจที่อนุญาตให้ทำการปรับเปลี่ยนเท่านั้น วิศวกรต้องประเมินการออกแบบการเชื่อมต่อ ระยะห่างของขอบที่เหลือ ข้อกำหนดเกี่ยวกับสลักเกลียว และข้อกำหนดของโครงการที่เกี่ยวข้อง ก่อนที่จะดำเนินการต่อไป.
2. การชุบสังกะสีแบบจุ่มร้อนอาจทำให้รูสกรูของหอคอยไม่ตรงกันได้หรือไม่?
การบิดเบี้ยวที่เกี่ยวข้องกับการชุบสังกะสีอาจส่งผลต่อชิ้นส่วนบางชิ้น ในขณะที่การสะสมของสังกะสีอาจทำให้การใส่สลักเกลียวเป็นไปได้ยาก อย่างไรก็ตาม ไม่ควรสันนิษฐานว่าการชุบสังกะสีเป็นสาเหตุโดยไม่มีการตรวจสอบขนาดและตรวจสอบด้วยตาเปล่า.
3. ผู้ซื้อสามารถรู้ได้อย่างไรว่าความไม่ตรงกันของรูเป็นข้อบกพร่องจากโรงงานหรือไม่?
เปรียบเทียบขนาดจริงของชิ้นส่วนและพิกัดของรูกับแบบวาดการผลิตที่ได้รับการอนุมัติ นอกจากนี้ ให้ตรวจสอบความถูกต้องของชิ้นส่วน ทิศทาง รูปทรงของฐานราก และสภาพการติดตั้ง ก่อนที่จะกำหนดความรับผิดชอบ.
4. การประกอบทดลองจะรับประกันได้หรือไม่ว่าชิ้นส่วนทั้งหมดของหอจะติดตั้งได้พอดีที่หน้างาน?
ไม่. การประกอบทดลองสามารถระบุปัญหาสำคัญด้านการออกแบบและการผลิตภายในขอบเขตการทดสอบได้ แต่ความแตกต่างในการผลิตในขั้นตอนต่อไป ความเสียหายจากการขนส่ง ความผิดพลาดในการวางฐานราก และวิธีการติดตั้ง ยังอาจก่อให้เกิดปัญหาในการประกอบได้.
5. ผู้ปฏิบัติงานควรทำอย่างไรเมื่อไม่สามารถใส่สลักเกลียวได้ระหว่างการติดตั้ง?
หยุดการพยายามบังคับให้ส่วนประกอบเชื่อมต่อกัน รักษาความมั่นคงของโครงสร้าง ตรวจสอบการระบุและทิศทางของส่วนประกอบ และวัดความไม่ตรงกัน รายงานปัญหานี้ผ่านกระบวนการควบคุมคุณภาพและวิศวกรรมของไซต์ที่ได้รับการอนุมัติ.
6. ข้อมูลจากโรงงานใดที่มีประโยชน์ในการตรวจสอบปัญหาการไม่ตรงกันของรูที่เกิดขึ้นซ้ำๆ?
แบบวาดที่ได้รับการอนุมัติ บันทึกการแก้ไข บันทึกการตรวจสอบโปรแกรม CNC รายงานการตรวจสอบชิ้นแรก รายงานการตรวจสอบขนาด บันทึกการประกอบทดลอง (หากมี) และรายงานความไม่สอดคล้อง สามารถช่วยติดตามความผิดพลาดที่เกิดขึ้นซ้ำได้.
7. ใครเป็นผู้รับผิดชอบในการแก้ไขการไม่ตรงแนวของรูระหว่างการติดตั้งหอ?
ความรับผิดชอบขึ้นอยู่กับสาเหตุหลักที่ได้รับการยืนยันและเงื่อนไขในสัญญา สาเหตุอาจเกี่ยวข้องกับการออกแบบ การผลิต การก่อสร้างฐานราก การจัดการ หรือการติดตั้ง โครงการควรใช้หลักฐานที่บันทึกไว้อย่างเป็นทางการและคำวินิจฉัยทางเทคนิคที่ได้รับการอนุมัติ แทนที่จะสันนิษฐานว่าความรับผิดชอบอยู่ที่สถานที่ที่พบปัญหา.