

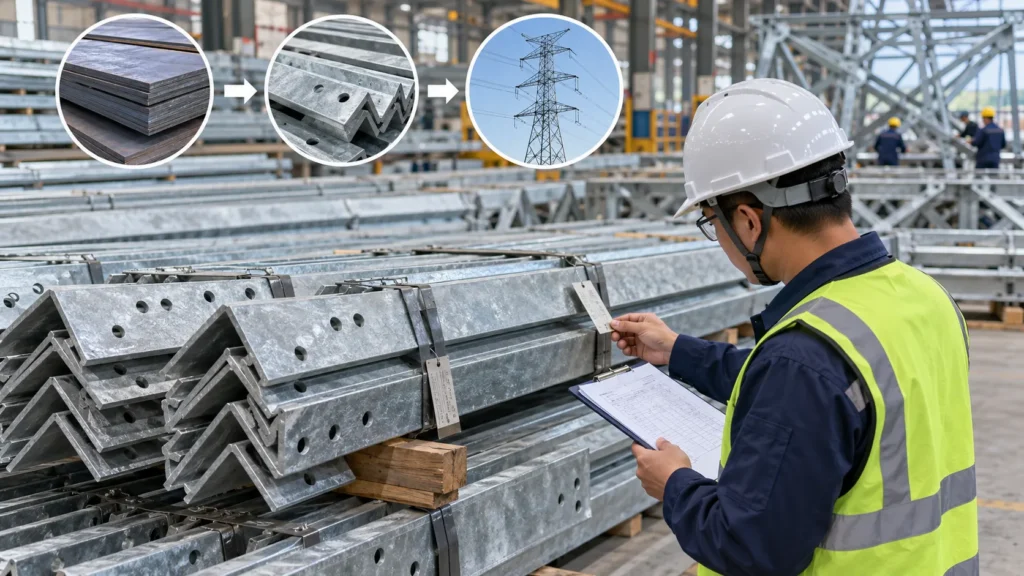
ใบรับรองผลการทดสอบจากโรงงานสามารถแสดงได้ว่าชุดเหล็กโครงสร้างดังกล่าวได้ผ่านข้อกำหนดทางเคมีและทางกลที่กำหนดไว้ แต่ใบรับรองดังกล่าวเพียงอย่างเดียวไม่สามารถพิสูจน์ได้ว่าเหล็กดังกล่าวได้ถูกใช้จริงในชิ้นส่วนเสาส่งสัญญาณเฉพาะนั้น.
สิ่งนั้นจำเป็นต้องมีการติดตามแหล่งที่มาของวัสดุ.
สำหรับโครงการสาธารณูปโภคและโครงการ EPC คำถามในทางปฏิบัติมีอยู่เพียงข้อเดียว: ผู้ผลิตสามารถเชื่อมโยงชิ้นส่วนหอคอยที่ผลิตเสร็จแล้วกลับไปยังบันทึกวัสดุที่ระบุชนิดเหล็กที่ใช้ในการผลิตชิ้นส่วนนั้นได้หรือไม่?
ระบบที่เชื่อถือได้จะรักษาความต่อเนื่องนั้นไว้ผ่านกระบวนการรับสินค้า การตัด การผลิต การตรวจสอบ การชุบสังกะสี การทำเครื่องหมาย การบรรจุ และการจัดส่ง.
คำตอบสั้นๆ
การติดตามแหล่งที่มาของวัสดุในการผลิตหอคอย คือกระบวนการระบุตัวตนที่ได้รับการควบคุม ซึ่งเชื่อมโยงชิ้นส่วนเหล็กที่เสร็จสมบูรณ์กับบันทึกวัสดุต้นทาง โดยทั่วไปกระบวนการนี้เริ่มต้นจากการระบุตัวตนของเหล็กที่รับเข้าและใบรับรองจากโรงงานผลิต ต่อด้วยหมายเลขชุดหรือหมายเลขการผลิต การตัดและการทำเครื่องหมายบนชิ้นส่วน และได้รับการรักษาความต่อเนื่องตลอดกระบวนการผลิต การตรวจสอบ การชุบสังกะสี และการบรรจุ วิธีการที่แม่นยำขึ้นอยู่กับข้อกำหนดของโครงการและแผนคุณภาพ สำหรับผู้ซื้อ ข้อกำหนดหลักไม่ใช่เพียงการมีใบรับรองเท่านั้น แต่ยังรวมถึงการบันทึกข้อมูลและการระบุตัวตนทางกายภาพที่ช่วยให้สามารถติดตามชิ้นส่วนสำเร็จรูปที่เลือกไว้ย้อนกลับไปยังเอกสารวัสดุที่เกี่ยวข้อง และติดตามไปข้างหน้าจากวัสดุที่รับเข้ามาจนถึงชิ้นส่วนที่ผลิตเสร็จ.
การติดตามแหล่งที่มาของวัสดุมีความหมายอย่างไรในอุตสาหกรรมการผลิตหอคอย?
การติดตามแหล่งที่มาของวัสดุ หมายถึงการเก็บรักษาข้อมูลการระบุตัวตนและเอกสารอย่างเพียงพอ เพื่อยืนยันความสัมพันธ์ระหว่างเหล็กที่รับเข้ามาและชิ้นส่วนที่ผลิตขึ้นจากเหล็กดังกล่าว.
สำหรับหอส่งสัญญาณแบบกริด วัตถุดิบอาจรวมถึงเหล็กมุม เหล็กแผ่น เหล็กแบน และชิ้นส่วนโครงสร้างอื่น ๆ นอกจากนี้ โครงการอาจรวมถึงสลักเกลียวและอุปกรณ์ติดตั้งอื่น ๆ ซึ่งอยู่ภายใต้ข้อกำหนดและเอกสารประกอบที่แยกต่างหาก.
ดังนั้น ระบบการติดตามจึงต้องตอบคำถามต่างๆ เช่น:
ได้สั่งซื้อวัสดุตามข้อกำหนดและเกรดใด?
เอกสารวัสดุใดที่ใช้กับเหล็กที่รับมา?
เหล็กดังกล่าวมีหมายเลขความร้อนหรือรหัสระบุวัสดุอื่นใดที่กำหนดไว้?
สมาชิกของหอคอยใดที่ผลิตจากวัสดุนั้น?
เมื่อตัดส่วนที่ยาวหรือแผ่นโลหะเป็นชิ้นเล็ก ๆ แล้ว การระบุชิ้นส่วนนั้นทำอย่างไร?
สามารถเชื่อมโยงบันทึกการตรวจสอบและบันทึกการผลิตกับสมาชิกที่เกี่ยวข้องหรือกลุ่มการผลิตได้หรือไม่?
ระดับความสามารถในการติดตามที่จำเป็นควรได้รับการตกลงกันก่อนเริ่มการผลิต ผู้ซื้อไม่ควรสมมติว่าทุกโครงการใช้วิธีการระบุตัวตนหรือระดับความละเอียดของข้อมูลบันทึกที่เหมือนกัน.
ตัวอย่างเช่น มาตรฐาน ASTM A6/A6M กำหนดข้อกำหนดทั่วไปสำหรับเหล็กโครงสร้างแบบรีดหลายประเภท และรวมถึงข้อกำหนดเกี่ยวกับการทำเครื่องหมาย ซึ่งประกอบด้วยข้อมูล เช่น รหัสประเภทที่ใช้งานได้ ระดับคุณภาพ หมายเลขชุดผลิต ขนาด และข้อมูลระบุผู้ผลิต.
ห่วงโซ่การติดตามเริ่มต้นจากข้อกำหนดการซื้อ
ระบบการติดตามแหล่งที่มาไม่สามารถแก้ไขข้อกำหนดเกี่ยวกับวัสดุที่ไม่ชัดเจนได้.
ก่อนที่จะซื้อเหล็ก เอกสารโครงการควรกำหนดข้อกำหนดทางวัสดุที่นำไปใช้ ระดับคุณภาพ ขนาด ข้อกำหนดเพิ่มเติม (หากมี) และใบรับรองที่จำเป็น.
ผู้ผลิตสามารถเปรียบเทียบใบสั่งซื้อและข้อกำหนดวัสดุที่ได้รับการอนุมัติกับเอกสารที่มาพร้อมกับเหล็กที่รับเข้าได้.
เรื่องนี้มีความสำคัญเพราะชิ้นส่วนเหล็กสองชิ้นอาจดูเหมือนกัน แต่มีระดับคุณภาพหรือประวัติวัสดุที่แตกต่างกัน การพิจารณาจากลักษณะภายนอกจึงไม่ใช่วิธีที่เชื่อถือได้ในการยืนยันชนิดของวัสดุ.
ดังนั้น ข้อกำหนดการซื้อจึงเป็นจุดเริ่มต้นของห่วงโซ่การติดตามได้.
ตรวจสอบเหล็กที่รับเข้าเทียบกับบันทึกข้อมูลวัสดุ
เมื่อเหล็กโครงสร้างถูกส่งมาถึง ควรดำเนินการตรวจสอบรับสินค้าเพื่อยืนยันว่าวัสดุดังกล่าวเป็นไปตามข้อกำหนดการซื้อและข้อกำหนดของโครงการที่เกี่ยวข้อง.
ขึ้นอยู่กับข้อกำหนดและแผนการตรวจสอบที่ตกลงกัน การตรวจสอบอาจรวมถึง:
- ประเภทวัสดุและขนาดหน้าตัด;
- เกรดเหล็กที่กำหนด;
- หมายเลขความร้อน, หมายเลขล็อต หรือข้อมูลระบุตัวตนอื่น ๆ ที่จำเป็น;
- จำนวน;
- ข้อมูลระบุผู้ผลิต ตามที่จำเป็น;
- ใบรับรองผลการทดสอบเครื่องบด หรือรายงานผลการทดสอบวัสดุ;
- ข้อมูลการทดสอบทางเคมีและทางกล ตามข้อกำหนดที่เกี่ยวข้อง;
- สภาพที่มองเห็นได้และความเสียหายที่ชัดเจน;
- ความสอดคล้องกันระหว่างการระบุตัวตนทางกายภาพกับเอกสาร.
ใบรับรองที่มีระดับคุณภาพที่ถูกต้องพิมพ์อยู่ก็ยังไม่เพียงพอ หากไม่มีความเชื่อมโยงที่น่าเชื่อถือระหว่างใบรับรองกับเหล็กที่รับมาจริง.
นี่คือเหตุผลที่การตรวจสอบค่าความร้อนเป็นจุดควบคุมที่สำคัญ.
ทำไมตัวเลขความร้อนจึงสำคัญ
หมายเลขการผลิตมักถูกใช้เพื่อเชื่อมโยงผลิตภัณฑ์เหล็กกับข้อมูลการผลิตและการทดสอบที่เกี่ยวข้องกับกระบวนการผลิตเหล็กในครั้งนั้น.
ในระบบการติดตามแหล่งที่มา มันทำหน้าที่เป็นสะพานสำคัญระหว่างวัสดุทางกายภาพกับเอกสารประกอบ.
ตัวอย่างเช่น ความสัมพันธ์พื้นฐานอาจมีลักษณะดังนี้:
บันทึกวัสดุ → หมายเลขความร้อน → เหล็กที่รับมา → ชิ้นส่วนที่ตัด → ชิ้นส่วนที่ผลิต → รหัสชิ้นส่วน
ประเภทของโซ่ที่เหมาะสมจะขึ้นอยู่กับมาตรฐานวัสดุและข้อกำหนดของโครงการ.
จุดสำคัญคือความต่อเนื่อง หากข้อมูลการระบุตัวตนสูญหายไประหว่างกระบวนการตัด และไม่มีวิธีการอื่นที่ได้รับการควบคุมเพื่อรักษาความสัมพันธ์นี้ เอกสารในขั้นตอนต่อไปจะไม่สามารถฟื้นฟูความมั่นใจได้โดยอัตโนมัติว่าเหล็กชนิดใดถูกใช้.
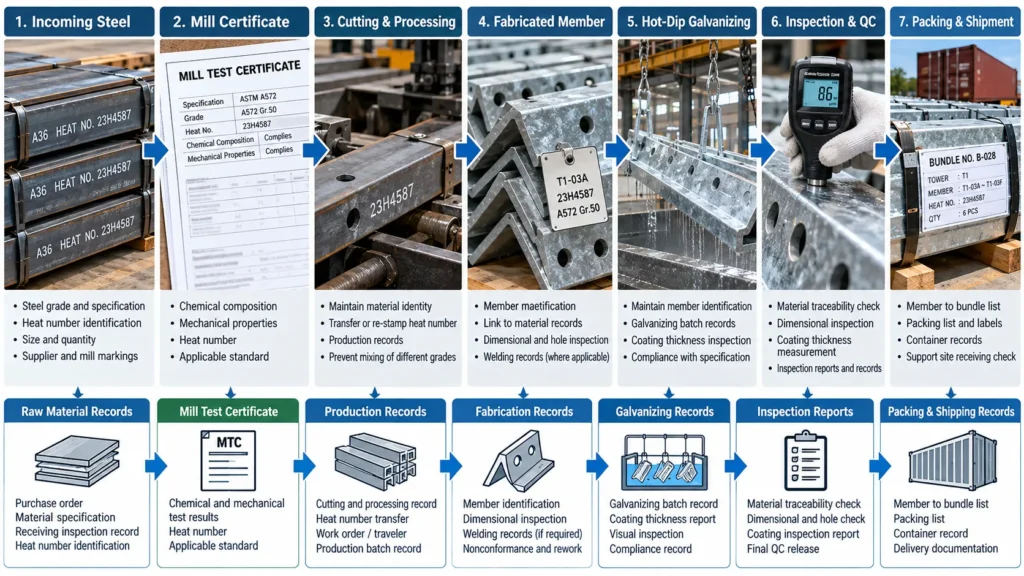
การตัดเป็นหนึ่งในจุดติดตามที่เสี่ยงที่สุด
ชิ้นส่วนมุมยาวหรือแผ่นยาวอาจมาพร้อมกับการระบุวัสดุที่ชัดเจน แต่เมื่อถูกแบ่งออกเป็นหลายชิ้นที่เล็กกว่าแล้ว การระบุวัสดุเดิมอาจเหลืออยู่เพียงบนชิ้นเดียวเท่านั้น.
ชิ้นส่วนอื่นๆ อาจไม่สามารถระบุตัวตนได้ เว้นแต่โรงงานจะมีวิธีการที่ควบคุมได้เพื่อรักษาข้อมูลเกี่ยวกับวัสดุของชิ้นส่วนเหล่านั้น.
ระบบที่ใช้งานได้จริงอาจใช้เครื่องหมายที่ถ่ายโอน เอกสารเดินทาง เอกสารบันทึกชุด ระบบเส้นทางผลิต ป้ายกำกับ บาร์โค้ด หรือวิธีการระบุตัวตนที่ได้รับการควบคุมอื่น ๆ วิธีการที่เหมาะสมจะขึ้นอยู่กับกระบวนการผลิตของผู้ผลิตและข้อกำหนดของผู้ซื้อ.
ผู้ซื้อควรให้ความสำคัญน้อยลงกับเรื่องว่าโรงงานนั้นใช้สี การปั๊มขึ้นรูป บาร์โค้ด หรือซอฟต์แวร์ และให้ความสำคัญมากขึ้นกับเรื่องว่าระบบนั้นสามารถป้องกันไม่ให้ข้อมูลระบุตัวตนของวัสดุสูญหายหรือถูกจัดสรรผิดได้หรือไม่.
คำถามในการตรวจสอบที่มีประโยชน์คือ:
แสดงวิธีที่ชิ้นส่วนที่ถูกตัดนี้สามารถเชื่อมโยงกับบันทึกวัสดุต้นทางได้.
สิ่งนั้นให้ข้อมูลที่ชัดเจนกว่าการเพียงขอดูแฟ้มเอกสารรับรอง.
การระบุสมาชิกสร้างจุดเชื่อมต่อต่อไป
หลังจากตัดและผลิตแล้ว ชิ้นส่วนของหอคอยจำเป็นต้องมีการระบุตัวตนเพื่อเชื่อมโยงกับแบบการผลิตและระบบการประกอบ.
สำหรับหอคอยแบบกริด การทำเครื่องหมายบนชิ้นส่วนมีความสำคัญเป็นพิเศษ เนื่องจากโครงการอาจมีมุมและแผ่นที่มีลักษณะคล้ายกันทางสายตาเป็นจำนวนมาก แต่มีรูปแบบรู ความยาว ความหนา หรือตำแหน่งการติดตั้งที่แตกต่างกัน.
การระบุสมาชิกมีวัตถุประสงค์ที่ต่างจากหมายเลขความร้อน.
The หมายเลขความร้อน ระบุแหล่งที่มาของข้อมูลหรือการเชื่อมโยงกับบันทึกข้อมูล.
The เครื่องหมายสมาชิก ระบุชิ้นส่วนที่ผลิตขึ้นในระบบการออกแบบและติดตั้งหอคอย.
กระบวนการติดตามที่มาที่ดีจะเชื่อมโยงชุดข้อมูลทั้งสองนี้โดยไม่ทำให้สับสน.
ผลลัพธ์นี้ควรช่วยให้ผู้ผลิตหรือผู้ตรวจสอบสามารถติดตามจากเครื่องหมายชิ้นส่วนไปยังบันทึกการผลิตและวัสดุที่เกี่ยวข้องได้.
บันทึกการผลิตควรรักษาความเชื่อมโยงไว้
การติดตามแหล่งที่มาของวัสดุยังคงดำเนินต่อไปขณะที่ชิ้นส่วนผ่านกระบวนการต่าง ๆ เช่น การตัด การเจาะรูหรือการเจาะ การดัดตามความจำเป็น การเชื่อมเมื่อจำเป็น การตรวจสอบขนาด และการแก้ไขข้อไม่สอดคล้อง.
ระบบควรป้องกันไม่ให้การแทนที่หรือการผสมกันทำให้ห่วงโซ่วัสดุที่บันทึกไว้ถูกขัดจังหวะ.
สิ่งนี้มีความสำคัญเป็นพิเศษเมื่อ:
- ในโครงการเดียวกันมีหลายประเภทของเหล็ก
- ส่วนที่ดูคล้ายกันมีข้อกำหนดทางเทคนิคที่แตกต่างกัน;
- กำลังดำเนินการประมวลผลข้อมูลจากหลายรอบการแข่งขัน;
- วัสดุที่ถูกปฏิเสธจะถูกแยกออก;
- ผลิตชิ้นส่วนทดแทน;
- เกิดการปรับปรุงใหม่;
- การผลิตถูกแบ่งออกเป็นหลายล็อต.
ในกรณีที่ระบุถึงความสามารถในการติดตามได้ คู่มือ ISO 9001 กำหนดว่าการระบุตัวตนที่เป็นเอกลักษณ์ของผลลัพธ์เป็นข้อมูลที่บันทึกไว้ ซึ่งอาจจำเป็นต้องเก็บรักษาไว้.
การชุบสังกะสีต้องไม่ทำให้การติดตามแหล่งที่มาถูกขัดขวาง
ส่วนประกอบของเสาส่งไฟฟ้ามักได้รับการชุบสังกะสีแบบจุ่มร้อนหลังจากผลิตเสร็จแล้ว ข้อกำหนดเกี่ยวกับชั้นเคลือบที่เหมาะสมควรได้รับการกำหนดโดยโครงการ.
ISO 1461:2022 กำหนดคุณสมบัติทั่วไปและวิธีการทดสอบสำหรับชั้นเคลือบสังกะสีแบบจุ่มร้อนบนผลิตภัณฑ์เหล็กและเหล็กกล้าที่ผ่านกระบวนการผลิต ASTM A123/A123M กำหนดชั้นเคลือบสังกะสีแบบจุ่มร้อนบนผลิตภัณฑ์เหล็กและเหล็กกล้าต่าง ๆ รวมถึงผลิตภัณฑ์เหล็กโครงสร้างที่ผ่านกระบวนการผลิต.
การชุบสังกะสีก่อให้เกิดปัญหาในการระบุชิ้นงานในทางปฏิบัติ: ชิ้นงานต้องยังคงสามารถระบุได้หลังจากผ่านขั้นตอนการเตรียมพื้นผิวและจุ่มลงในสังกะสีหลอมเหลว.
ดังนั้น โรงงานจึงจำเป็นต้องมีวิธีการระบุตัวตนที่สอดคล้องกับกระบวนการผลิตและกระบวนการชุบสังกะสี.
คำถามสำคัญเกี่ยวกับควบคุมคุณภาพยังคงเป็นเช่นเดิม:
ชิ้นส่วนที่ชุบสังกะสีนี้ยังสามารถเชื่อมโยงกับรหัสชิ้นส่วนที่ถูกต้องและข้อมูลที่เกี่ยวข้องได้หรือไม่?
บันทึกการตรวจสอบชั้นเคลือบควรจัดเรียงตามระดับความสามารถในการติดตามที่โครงการกำหนด ผู้ซื้อควรกำหนดไว้ล่วงหน้าว่าบันทึกดังกล่าวจำเป็นต้องจัดตามสมาชิก กลุ่มการตรวจสอบ ชุดการชุบสังกะสี หอ หรือกลุ่มอื่น ๆ ที่ตกลงกันไว้.
บันทึกการตรวจสอบและความสามารถในการติดตามเป็นสองสิ่งที่ต่างกันแต่มีความเกี่ยวข้องกัน
ความสามารถในการติดตามไม่ได้เป็นหลักฐานที่เพียงพอเพื่อพิสูจน์ความสอดคล้องด้วยตัวมันเอง.
มันบอกคุณว่า คุณกำลังทำงานกับวัสดุหรือส่วนประกอบใด และข้อมูลบันทึกเกี่ยวกับมันถูกเก็บไว้ที่ใด.
การตรวจสอบจะกำหนดว่าข้อกำหนดที่กำหนดไว้ได้รับการปฏิบัติตามหรือไม่.
ตัวอย่างเช่น ระบบการติดตามอาจเชื่อมโยงชิ้นส่วนหอคอยกับใบรับรองวัสดุของมัน ในขณะที่บันทึกการควบคุมคุณภาพ (QC) ที่แยกต่างหากจะระบุถึงขนาด ตำแหน่งรู การเชื่อม (หากมี) ความหนาของชั้นเคลือบ คุณภาพการประกอบ และข้อกำหนดอื่นๆ ของโครงการ.
ทั้งสองระบบต้องทำงานร่วมกัน.
การระบุอย่างแม่นยำว่าชิ้นส่วนไม่ตรงตามข้อกำหนด ไม่ได้หมายความว่าชิ้นส่วนนั้นจะได้รับการยอมรับได้ ในทางตรงกันข้าม ชิ้นส่วนที่มีขนาดถูกต้อง แต่ไม่ทราบชนิดวัสดุอย่างแน่ชัด อาจก่อให้เกิดปัญหาด้านเอกสารและการรับมอบได้ หากสัญญาได้กำหนดให้ต้องมีการติดตามแหล่งที่มาของวัสดุ.
การบรรจุสินค้าควรขยายระบบการติดตามได้จนถึงขั้นตอนการส่งมอบ
ระบบการติดตามย้อนกลับไม่ควรสิ้นสุดลงเมื่อกระบวนการผลิตเสร็จสิ้น.
โครงการส่งออกเสาส่งไฟฟ้าอาจประกอบด้วยชุดอุปกรณ์หลายชุดและชิ้นส่วนที่แยกกัน การระบุข้อมูลบนบรรจุภัณฑ์ควรช่วยให้ทีมรับสินค้าเข้าใจได้ว่าภายในแต่ละบรรจุภัณฑ์มีอะไรอยู่ และมีความเกี่ยวข้องอย่างไรกับเอกสารการขนส่งและการติดตั้ง.
ขึ้นอยู่กับโครงการ เอกสารที่เกี่ยวข้องอาจรวมถึง:
หมายเลขสมาชิก → หมายเลขชุดหรือแพ็กเกจ → รายการบรรจุ → บันทึกคอนเทนเนอร์หรือการขนส่ง
สิ่งนี้ช่วยให้ทีมที่ไซต์สามารถตรวจสอบการส่งสินค้าและระบุสินค้าที่ขาดหรือความไม่ตรงกัน โดยไม่ต้องเปิดทุกกล่องและจัดเรียงสินค้าใหม่ด้วยมือ.
นอกจากนี้ยังช่วยในการตรวจสอบหากจำเป็นต้องเปลี่ยนชิ้นส่วนในภายหลัง.
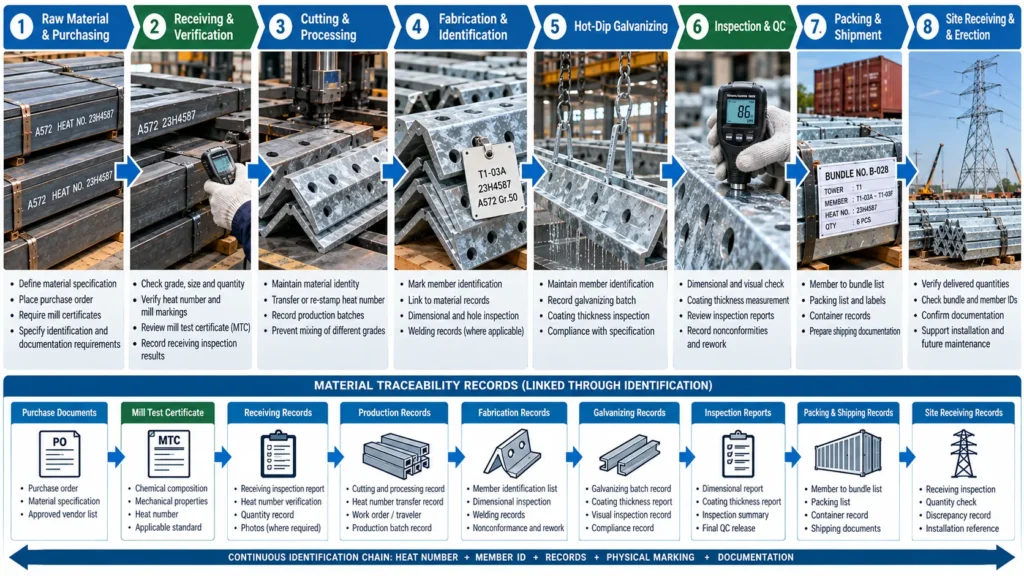
ผู้ซื้อควรตรวจสอบอะไร?
การตรวจสอบผู้จัดหาที่มีคุณภาพสูงควรทดสอบระบบการติดตามแหล่งที่มา แทนที่จะเพียงแต่ตรวจสอบขั้นตอนเท่านั้น.
เลือกชิ้นส่วนที่เสร็จแล้วหรือกำลังผลิตอยู่หนึ่งชิ้นหรือหลายชิ้น และขอให้ผู้จัดหาติดตามย้อนกลับ.
ผู้จัดหาสามารถระบุแบบวาดและเครื่องหมายชิ้นส่วนได้หรือไม่?
ระบบสามารถระบุข้อมูลวัตถุดิบที่เกี่ยวข้องได้หรือไม่?
มันสามารถแสดงให้เห็นได้หรือไม่ว่ากระบวนการระบุตัวตนยังคงอยู่ได้แม้หลังจากการตัด?
สามารถค้นหาใบรับรองจากโรงงานหรือรายงานผลการทดสอบวัสดุที่เกี่ยวข้องได้หรือไม่?
หากกำลังประมวลผลหลายระดับคะแนน จะป้องกันไม่ให้ระดับคะแนนเหล่านั้นปะปนกันได้อย่างไร?
วัสดุที่ถูกปฏิเสธหรือถูกกักกันถูกควบคุมอย่างไร?
สมาชิกแทนถูกบันทึกอย่างไร?
การรักษาเอกลักษณ์ของสมาชิกหลังการชุบกัลวานิซัมทำอย่างไร?
สมาชิกที่ถูกจัดกลุ่มสามารถเชื่อมโยงกับบันทึกการรวมกลุ่มและบันทึกการจัดกลุ่มได้หรือไม่?
จากนั้นดำเนินการตามขั้นตอนย้อนกลับ โดยเลือกบันทึกวัสดุที่เข้ามาหรือหมายเลขการผลิต และตรวจสอบว่าส่วนประกอบใดถูกผลิตจากวัสดุดังกล่าว.
การทดสอบสองทางนี้มีความน่าเชื่อถือมากกว่าการตรวจสอบเพียงว่าใบรับรองถูกเก็บไว้ในไฟล์คุณภาพหรือไม่.
ข้อผิดพลาดที่พบบ่อยในการติดตามแหล่งที่มาของวัสดุ
จุดอ่อนที่พบบ่อยคือการถือว่าการเก็บรวบรวมใบรับรองเป็นระบบการติดตามได้ โรงงานอาจมีใบรับรองจากโรงงานผลิตที่ถูกต้อง แต่ยังขาดหลักฐานที่เชื่อมโยงใบรับรองเหล่านั้นกับชิ้นส่วนที่ผลิตขึ้นเฉพาะเจาะจง.
ความเสี่ยงอีกประการหนึ่งเกิดขึ้นระหว่างการตัด เมื่อวัสดุต้นแบบถูกแบ่งออกเป็นชิ้นที่เล็กกว่า เครื่องหมายบนเหล็กเดิมอาจหายไป.
การผสมวัสดุเป็นปัญหาอีกประการหนึ่ง โดยเฉพาะอย่างยิ่งเมื่อส่วนที่มีลักษณะคล้ายกันแต่มีเกรดต่างกันถูกเก็บหรือแปรรูปพร้อมกัน.
ระบบการติดตามย้อนกลับอาจถูกตัดขาดระหว่างกระบวนการปรับปรุงใหม่ หากชิ้นส่วนที่ถูกปฏิเสธถูกเปลี่ยนด้วยชิ้นส่วนใหม่ ชิ้นส่วนที่เปลี่ยนมาควรถูกบันทึกเข้าระบบระบุตัวตนและตรวจสอบอย่างถูกต้อง แทนที่จะรับข้อมูลบันทึกที่เดิมเป็นของชิ้นส่วนเดิม.
สุดท้าย การจัดบรรจุอาจก่อให้เกิดช่องว่างในขั้นตอนสุดท้าย ชิ้นส่วนที่ผลิตอย่างถูกต้องจะยากต่อการตรวจสอบที่จุดหมายปลายทาง หากจำนวนชุด รายชื่อชิ้นส่วน และบันทึกการจัดบรรจุไม่ตรงกัน.
เอกสารที่จำเป็นต้องขอไว้ก่อนการส่งสินค้า
ชุดเอกสารที่จำเป็นจะขึ้นอยู่กับสัญญา ข้อกำหนด แผนการตรวจสอบและทดสอบ รวมถึงข้อกำหนดของผู้ซื้อ.
เพื่อติดตามแหล่งที่มาของวัสดุ ผู้ซื้ออาจจำเป็นต้องตรวจสอบใบรับรองวัสดุหรือ MTR, บันทึกการรับวัสดุ, รายชื่อวัสดุที่ได้รับการอนุมัติ, บันทึกการระบุตัวตนของสมาชิกหรือการผลิต, รายงานการตรวจสอบ, บันทึกความไม่สอดคล้องและบันทึกการเปลี่ยนวัสดุ (หากมี), บันทึกการตรวจสอบการชุบกัลวานี, รายการบรรจุภัณฑ์ และเอกสารการปล่อยสินค้า.
อย่าขอเอกสารเพียงเพราะโครงการอื่นได้ขอไว้แล้ว.
แทนนั้น ให้กำหนดว่าหลักฐานใดเป็นสิ่งจำเป็นเพื่อแสดงให้เห็นว่าได้ปฏิบัติตามข้อกำหนดที่เกี่ยวข้องและแผนการติดตามย้อนกลับที่ได้ตกลงกันแล้ว.
ตกลงเรื่องความสามารถในการติดตามก่อนเริ่มการผลิต
ช่วงเวลาที่มีประสิทธิภาพที่สุดในการจัดการข้อกำหนดด้านการติดตามแหล่งที่มาคือก่อนที่วัตถุดิบจะเข้าสู่กระบวนการผลิต.
ผู้ซื้อ, EPC, ผู้ผลิต และฝ่ายตรวจสอบควรชี้แจงให้ชัดเจนว่า:
- ข้อกำหนดและระดับคุณภาพของวัสดุที่ใช้ได้;
- ใบรับรองที่จำเป็น;
- ระดับความสามารถในการติดตามที่จำเป็น;
- วิธีการระบุตัวตนทางกายภาพ หรือเกณฑ์การรับยอมรับ;
- การประมวลผลชิ้นส่วนที่ถูกตัด;
- ข้อกำหนดสำหรับการแข่งขันแบบผสมกลุ่มหรือระดับ;
- การระบุตัวตนหลังการชุบสังกะสี;
- โครงสร้างบันทึกการตรวจสอบ;
- การจัดการกับชิ้นส่วนที่ถูกปฏิเสธและชิ้นส่วนทดแทน;
- ข้อมูลระบุตัวสินค้า;
- ข้อกำหนดเกี่ยวกับบันทึกการผลิตขั้นสุดท้าย.
สิ่งนี้ช่วยป้องกันปัญหาที่มักเกิดขึ้นในโครงการ คือ การขอหลักฐานระดับสมาชิกหลังจากขั้นตอนการผลิตแล้ว ทั้งที่เดิมนั้นต้องการและเก็บรักษาข้อมูลเพียงระดับชุดข้อมูลเท่านั้น.
การติดตามแหล่งที่มาของวัสดุที่ HSD Steelwork
ในการจัดซื้อเสาส่งไฟฟ้า ควรพิจารณาเรื่องความสามารถในการติดตามย้อนกลับเป็นส่วนหนึ่งของระบบการผลิตและการตรวจสอบโดยรวม แทนที่จะเป็นเพียงขั้นตอนการจัดการเอกสารที่แยกออกมาต่างหาก.
ข้อมูลผลิตภัณฑ์เกี่ยวกับเสาส่งไฟฟ้าที่ HSD Steelwork ได้เผยแพร่ไว้ ระบุว่าการติดตามแหล่งที่มาของวัสดุและการตรวจสอบจุดเชื่อมเป็นส่วนหนึ่งของกระบวนการควบคุมคุณภาพของบริษัท.
อย่างไรก็ตาม สำหรับโครงการเฉพาะ ผู้ซื้อควรกำหนดระดับความสามารถในการติดตามที่จำเป็น ข้อกำหนดทางเทคนิคของเหล็กที่ใช้ เอกสารที่เกี่ยวข้อง จุดตรวจสอบระหว่างการผลิต และชุดเอกสารบันทึกการผลิตขั้นสุดท้าย ในเอกสารขอเสนอราคา (RFQ) และเอกสารคุณภาพที่ได้รับการอนุมัติ.
ข้อกำหนดเฉพาะของโครงการควรมีความสำคัญมากกว่าสมมติฐานที่อิงตามแนวปฏิบัติทั่วไปในอุตสาหกรรมการผลิต.
สิ่งที่ควรระบุใน RFQ ของคุณ
เพื่อกำหนดข้อกำหนดด้านการติดตามย้อนกลับและควบคุมคุณภาพ (QC) ที่ถูกต้องก่อนการเสนอราคาและเริ่มการผลิต โปรดให้ข้อมูลเกี่ยวกับสถานที่โครงการ มาตรฐานและเกรดของวัสดุที่ใช้ แผนภาพหอคอยหรือข้อมูลทางเทคนิค รายการวัสดุ (BOM) หากมี ปริมาณ ข้อกำหนดการชุบสังกะสี ข้อกำหนดการตรวจสอบและทดสอบ ข้อกำหนดการตรวจสอบโดยฝ่ายที่สาม ข้อกำหนดด้านเอกสาร ข้อกำหนดการบรรจุภัณฑ์ จุดหมายปลายทางการส่งมอบ และกำหนดการโครงการ.
สำหรับคำถามเกี่ยวกับหอส่งไฟฟ้า ข้อมูลเหล่านี้จะช่วยให้ผู้ผลิตสามารถตรวจสอบขอบเขตการผลิตและเอกสารที่จำเป็นก่อนที่จะเริ่มการผลิต.
คำถามที่พบบ่อย
ใบรับรองผลการทดสอบจากโรงงานนั้นเท่ากันกับระบบการติดตามแหล่งที่มาของวัสดุหรือไม่?
ไม่ครับ ใบรับรองผลการทดสอบจากโรงงานให้ข้อมูลเกี่ยวกับวัสดุและผลการทดสอบที่เกี่ยวข้องกับเหล็กที่ระบุในใบรับรองนั้น ส่วนความสามารถในการติดตามได้ คือความเชื่อมโยงที่ได้รับการควบคุมระหว่างเอกสารดังกล่าวกับวัสดุทางกายภาพหรือชิ้นส่วนที่ผลิตขึ้นตลอดกระบวนการผลิต.
หมายเลขความร้อนในระบบการติดตามแหล่งที่มาของเหล็กคืออะไร?
หมายเลขการผลิตเหล็กคือรหัสประจำที่เกี่ยวข้องกับกระบวนการผลิตเหล็กแต่ละครั้ง ซึ่งสามารถทำหน้าที่เป็นความเชื่อมโยงสำคัญระหว่างผลิตภัณฑ์เหล็กทางกายภาพกับบันทึกการผลิตและบันทึกผลการทดสอบของวัสดุที่เกี่ยวข้อง.
สมาชิกของทุกหอควรแสดงหมายเลขความร้อนของตัวเองหรือไม่?
ไม่จำเป็นต้องเป็นเช่นนั้นเสมอไป ระดับและวิธีการติดตามย้อนกลับที่จำเป็นขึ้นอยู่กับข้อกำหนดของโครงการ มาตรฐานวัสดุ แผนคุณภาพ และมาตรการควบคุมการผลิตที่ตกลงกันไว้ ผู้ซื้อควรกำหนดระดับที่จำเป็นก่อนเริ่มการผลิต แทนที่จะสมมติว่ามีกฎทั่วไปที่ใช้ได้กับทุกกรณี.
ความแตกต่างระหว่าง "heat number" และ "tower member mark" คืออะไร?
หมายเลขชุดผลิตเกี่ยวข้องกับข้อมูลระบุตัวตนของวัสดุและข้อมูลที่เกี่ยวข้อง ส่วนหมายเลขชิ้นส่วนใช้ระบุชิ้นส่วนที่ผลิตขึ้น รวมถึงตำแหน่งหรือข้อมูลระบุตัวตนของชิ้นส่วนนั้นในแบบแปลนของหอคอยและระบบการประกอบ ระบบการติดตามความเชื่อมโยงจะกำหนดความสัมพันธ์ที่จำเป็นระหว่างทั้งสองส่วนนี้.
การติดตามแหล่งที่มาของวัสดุอาจสูญหายระหว่างกระบวนการชุบสังกะสีได้หรือไม่?
ระบบนี้อาจถูกทำลายได้หากวิธีการระบุชิ้นส่วนไม่ได้รับการควบคุมผ่านกระบวนการชุบกัลวานีซ์ ผู้ผลิตควรรักษาการระบุชิ้นส่วนโดยใช้วิธีการที่เหมาะกับกระบวนการผลิตของตนเองและข้อกำหนดของโครงการ.
EPC สามารถตรวจสอบระบบการติดตามแหล่งที่มาของผู้จัดหาได้อย่างไร?
ดำเนินการตรวจสอบการติดตามย้อนกลับทางกายภาพ โดยเลือกชิ้นส่วนที่เสร็จสมบูรณ์หนึ่งชิ้น และขอให้ผู้ผลิตเชื่อมโยงชิ้นส่วนดังกล่าวกับข้อมูลระบุชิ้นส่วน บันทึกการผลิต ข้อมูลระบุเหล็กที่รับเข้า และใบรับรองวัสดุที่เกี่ยวข้อง จากนั้นเลือกบันทึกวัสดุที่รับเข้า และตรวจสอบว่าผู้ผลิตสามารถระบุชิ้นส่วนการผลิตที่เกี่ยวข้องได้หรือไม่.
ควรกำหนดข้อกำหนดเกี่ยวกับความสามารถในการติดตามได้เมื่อใด?
ก่อนการซื้อวัสดุและเริ่มการผลิต สัญญา ข้อกำหนดทางเทคนิค แผนคุณภาพ หรือแผนการตรวจสอบและทดสอบ ควรกำหนดให้ชัดเจนเกี่ยวกับข้อมูลระบุที่จำเป็น การบันทึกข้อมูล จุดตรวจสอบ และชุดเอกสารสุดท้าย.