

Galvanisasi celup panas merupakan salah satu proses perlindungan akhir yang diterapkan pada komponen menara transmisi sebelum pengepakan dan pengiriman. Masalah yang terdeteksi pada tahap ini dapat memengaruhi perlindungan terhadap korosi, sambungan baut, perakitan di lokasi, penampilan, dan pada akhirnya penerimaan seluruh kiriman.
Oleh karena itu, pemeriksaan galvanisasi tidak boleh hanya terbatas pada pemeriksaan apakah baja tersebut tampak berkilau dan berwarna perak. Pemeriksaan yang efektif harus menggabungkan spesifikasi yang berlaku, pemeriksaan visual, pengukuran ketebalan lapisan, perhatian terhadap area-area kritis, verifikasi hasil perbaikan, serta catatan pemeriksaan yang dapat dilacak.
Jawaban Singkat
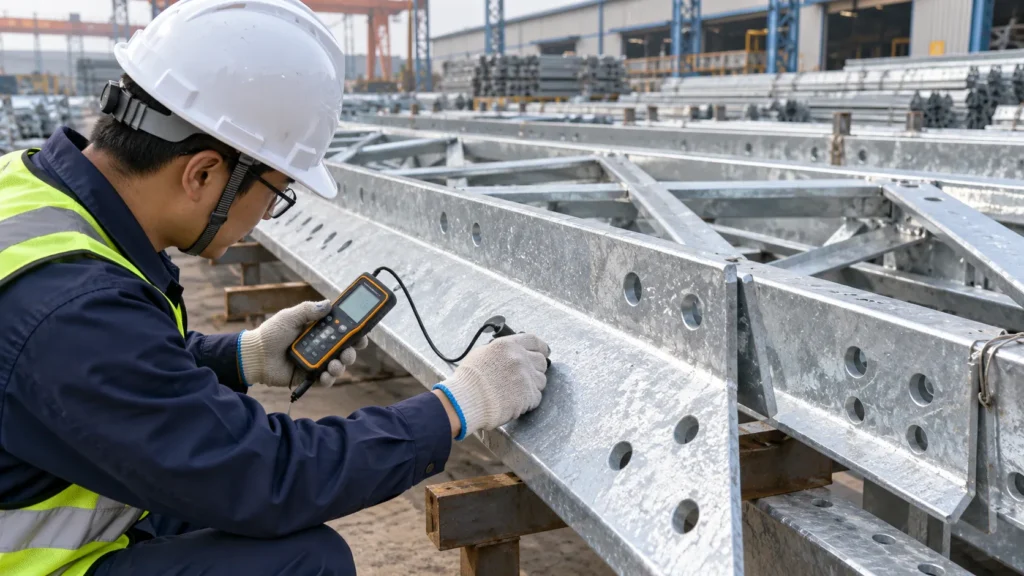
Untuk memeriksa lapisan galvanis celup panas pada elemen menara, pertama-tama pastikan standar proyek yang berlaku, seperti ISO 1461 atau ASTM A123/A123M. Selanjutnya, lakukan pemeriksaan visual terhadap elemen-elemen yang representatif untuk memastikan cakupan lapisan yang lengkap, area yang tidak terlapisi, gelembung, endapan berbahaya, pengelupasan, serta cacat yang dapat mengganggu proses perakitan atau pengoperasian. Ukur ketebalan lapisan seng dengan alat ukur magnetik yang telah dikalibrasi, menggunakan aturan pengambilan sampel dan perhitungan rata-rata yang disyaratkan oleh spesifikasi yang berlaku. Berikan perhatian khusus pada tepi, lubang, area las, permukaan sambungan, dan lokasi yang telah diperbaiki. Catat identifikasi bagian menara, lokasi pengukuran, hasil, perbaikan, dan status penerimaan agar bagian-bagian menara yang fisik tetap dapat dilacak ke dalam dokumentasi pemeriksaan.
Mulailah dengan Spesifikasi Proyek, Bukan Alat Pengukur Ketebalan Lapisan
Sebelum melakukan pengukuran, tentukan terlebih dahulu kriteria penerimaan.
Untuk komponen menara yang diproduksi, spesifikasi pembelian dapat mengacu pada ISO 1461 atau ASTM A123/A123M. Perangkat keras seperti baut, mur, cincin pengunci, dan komponen lain yang relevan mungkin tunduk pada spesifikasi galvanisasi yang berbeda, seperti ASTM A153/A153M.
Perbedaan ini penting karena persyaratan pelapisan, prosedur pengambilan sampel, dan kriteria penerimaan tidak selalu sama.
Oleh karena itu, pemeriksa harus meninjau pesanan pembelian, gambar yang telah disetujui, spesifikasi galvanisasi, standar dan revisinya yang berlaku, rencana pemeriksaan dan pengujian, serta persyaratan khusus pelanggan apa pun sebelum pemeriksaan dimulai.
Jangan berasumsi bahwa satu nilai ketebalan lapisan berlaku untuk setiap bagian menara. Ketebalan yang diperlukan dapat bergantung pada standar yang berlaku, kategori produk, dan ketebalan baja. Berdasarkan ASTM A123/A123M, misalnya, tingkatan ketebalan lapisan terkait dengan kategori bahan dan ketebalan baja yang diukur.
1. Lakukan Pemeriksaan Visual Sistematis
Pemeriksaan visual harus mencakup seluruh permukaan yang dapat dijangkau dari elemen-elemen yang dipilih, bukan hanya permukaan datar yang paling mudah dijangkau.
Periksa apakah lapisan seng sudah menutupi seluruh permukaan, serta perhatikan tepi, sudut, lubang baut, area las, ujung potongan, pelat sambungan, dan area-area di mana seng dapat menumpuk atau mengalir secara tidak merata.
Beberapa masalah yang mungkin timbul antara lain area yang telanjang atau tidak dilapisi, munculnya gelembung, pengelupasan atau pengelupasan lapisan, residu fluks yang berbahaya, endapan sisa peleburan yang berlebihan atau gumpalan seng, serta endapan kasar yang mengganggu fungsi bagian tersebut sesuai tujuan penggunaannya.
Namun, penampilan saja bukanlah tolok ukur yang dapat diandalkan untuk menilai kinerja lapisan. Baja yang baru saja melalui proses galvanisasi celup panas dapat tampak mengkilap, abu-abu kusam, berbintik-bintik, atau menunjukkan pola permukaan yang berbeda-beda karena komposisi kimia baja dan kondisi pemrosesan memengaruhi penampilannya pada awalnya.
Oleh karena itu, sebuah komponen yang kusam tidak boleh secara otomatis ditolak hanya karena komponen lain tampak mengkilap. Pertanyaan yang perlu diperiksa adalah apakah lapisan tersebut memenuhi spesifikasi yang berlaku dan tetap sesuai untuk penggunaan yang dimaksud.
2. Mengukur Ketebalan Lapisan Galvanis dengan Benar
Ketebalan lapisan merupakan salah satu karakteristik terukur yang paling penting dalam proses galvanisasi celup panas.
Alat pengukur ketebalan lapisan magnetik menawarkan metode praktis dan non-destruktif untuk mengukur ketebalan lapisan seng pada baja. Standar ISO 2178 menjelaskan metode magnetik untuk mengukur lapisan non-magnetik pada substrat magnetik.
Sebelum pemeriksaan, pastikan bahwa alat tersebut sesuai dengan rentang pengukuran dan telah diperiksa atau dikalibrasi sesuai dengan ketentuan prosedur pemeriksaan dan petunjuk penggunaan alat.
Jangan mengambil satu kali pengukuran pada satu permukaan yang mudah dijangkau, lalu menggunakannya sebagai dasar untuk menerima atau menolak seluruh lot produksi.
Pengukuran harus dilakukan di berbagai titik pada spesimen sesuai dengan standar yang berlaku. Pedoman inspeksi berdasarkan ASTM mensyaratkan dilakukannya beberapa pengukuran yang tersebar luas serta menggunakan konsep-konsep yang telah ditetapkan mengenai spesimen, benda uji, lot, dan perhitungan rata-rata.
Pemeriksa harus mencatat hasil pengukuran masing-masing sesuai ketentuan, menghitung nilai rata-rata yang diperlukan, dan membandingkan hasil tersebut dengan persyaratan lapisan yang benar untuk bahan yang diperiksa.
3. Berikan Perhatian Khusus pada Lubang, Tepi, dan Area Sambungan
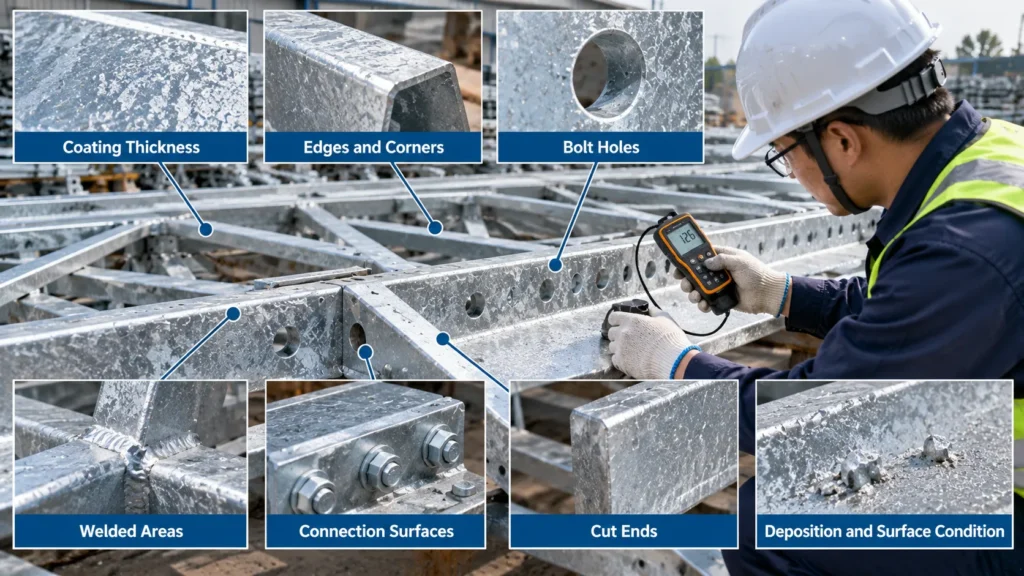
Bagian-bagian menara memiliki banyak lubang yang dilubangi atau dibor, tepi, pelat sambungan, dan bentuk geometris lainnya yang perlu diperiksa lebih teliti.
Pastikan apakah penumpukan seng di sekitar lubang dapat memengaruhi pemasangan baut atau proses perakitan. Periksa permukaan sambungan untuk memastikan tidak ada tonjolan atau endapan berlebih yang dapat menghalangi penyelarasan yang tepat. Periksa tepi dan sudut untuk memastikan tidak ada lapisan yang terlewat atau kerusakan mekanis.
Tujuannya bukanlah untuk menuntut permukaan yang sempurna secara estetika. Tujuannya adalah untuk mengidentifikasi kondisi-kondisi yang dapat membuat baja terpapar atau mengganggu fungsi yang dimaksudkan dari elemen tersebut.
Jika kelebihan seng harus dihilangkan untuk proses pemasangan, operasi tersebut harus dilakukan dengan hati-hati agar lapisan yang memenuhi standar tidak rusak tanpa alasan yang jelas.
4. Periksa Area yang Dilas dan Dibuat
Komponen menara dapat mencakup pelat las, braket, rakitan alas, atau detail fabrikasi lainnya.
Periksa area di sekitar sambungan las untuk memastikan lapisan melapisi seluruh permukaan serta tidak ada endapan atau permukaan yang kasar yang dapat memengaruhi permukaan yang saling bersentuhan. Periksa juga apakah terjadi distorsi di bagian yang dapat memengaruhi dimensi atau proses perakitan.
Pemeriksaan galvanisasi tidak dapat menggantikan pemeriksaan dimensi. Sebuah komponen dapat memiliki lapisan seng yang memenuhi syarat, namun tetap memiliki masalah dalam proses fabrikasi atau pemasangan. Oleh karena itu, pemeriksaan lapisan harus tetap menjadi bagian dari proses jaminan mutu (QC) menara secara keseluruhan.
5. Anggap Adhesi sebagai Masalah Teknis, Bukan Uji Penampilan
Lapisan galvanis celup panas yang terbentuk dengan baik terikat secara metalurgi pada baja.
Apabila daya rekat dipertanyakan, standar yang berlaku mungkin menetapkan prosedur pengujian yang sesuai. Pedoman inspeksi ASTM menjelaskan metode pisau tebal, di mana lapisan dilindungi tanpa menggores atau mengikis baja. Terjadinya pengelupasan yang memperlihatkan logam dasar di depan ujung pisau menandakan adanya masalah daya rekat.
Pengujian jenis ini tidak boleh dilakukan secara sembarangan pada setiap bagian atau dilakukan secara berlebihan pada tepi dan sudut. Patuhi standar yang berlaku dan prosedur pemeriksaan yang telah disetujui.
Kulit yang terkelupas atau delaminasi yang terlihat harus segera didokumentasikan dan dievaluasi sebelum pengiriman.
6. Membedakan Noda Akibat Penyimpanan dalam Kondisi Basah dengan Kegagalan Lapisan
Endapan berwarna putih atau abu-abu dapat muncul jika baja yang baru saja dilapisi seng disimpan berdesakan dalam kondisi lembap tanpa sirkulasi udara yang memadai.
Kondisi ini umumnya dikenal sebagai noda akibat penyimpanan basah.
Keberadaannya seharusnya memicu pemeriksaan, tetapi hal itu tidak secara otomatis berarti anggota tersebut tidak memenuhi persyaratan galvanisasi. Noda ringan pada permukaan mungkin sebagian besar hanya terjadi di lapisan luar, sedangkan kasus yang parah dapat menghabiskan sejumlah seng yang cukup signifikan.
Jika terdapat noda yang cukup parah, bersihkan atau periksa area tersebut sesuai dengan prosedur yang telah disetujui, dan periksa ketebalan lapisan yang tersisa jika diperlukan.
Oleh karena itu, praktik penyimpanan merupakan bagian dari pengendalian mutu galvanisasi. Bundel menara yang telah digalvanisasi harus disusun sedemikian rupa untuk meminimalkan penumpukan kelembapan serta memungkinkan drainase dan ventilasi jika memungkinkan.
7. Periksa Area yang Rusak dan Telah Diperbaiki
Lapisan galvanis dapat rusak selama penanganan, perbaikan selama proses fabrikasi, pengangkutan, atau pemasangan.
Apabila perbaikan diizinkan, maka perbaikan tersebut harus mengikuti spesifikasi proyek yang berlaku serta standar perbaikan yang relevan. Standar ASTM A780/A780M mengatur metode perbaikan pada area yang rusak atau tidak dilapisi pada lapisan galvanis celup panas, dan mencakup solder berbasis seng, sistem pelapisan kaya seng, serta seng yang disemprotkan dalam ruang lingkupnya.
Jangan menerima tambalan yang tidak dikenal hanya karena warnanya perak.
Pemeriksa harus menentukan alasan mengapa perbaikan tersebut diperlukan, di mana lokasinya, apakah lingkup perbaikannya sesuai ketentuan, metode perbaikan apa yang digunakan, dan apakah area yang telah diperbaiki memenuhi persyaratan yang ditetapkan.
Catatan perbaikan sangat berguna terutama ketika jenis cacat yang sama muncul berulang kali dalam satu batch produksi.
8. Gunakan Aturan Pengambilan Sampel, Bukan Pemeriksaan Acak Berdasarkan Kemudahan
Pesanan menara berskala besar mungkin terdiri dari ribuan elemen terpisah. Memeriksa setiap permukaan dengan tingkat ketelitian pengukuran yang sama biasanya tidak praktis.
Oleh karena itu, standar yang berlaku menetapkan konsep pengambilan sampel.
Tim QC harus menentukan lot, memilih sampel sesuai dengan spesifikasi yang berlaku, mengidentifikasi bagian-bagian yang diuji, serta menjaga kesesuaian antara hasil pengukuran dan tanda pada bagian-bagian tersebut.
Hindari memilih hanya potongan yang tampak bagus secara visual atau hanya bagian yang terletak di bagian atas tumpukan. Pengambilan sampel harus mewakili seluruh lot yang diajukan untuk diperiksa.
Jika suatu sampel tidak lulus uji, ikuti prosedur penolakan, pengujian ulang, penyortiran, perbaikan, atau galvanisasi ulang yang berlaku, alih-alih sekadar mengganti sampel yang tidak lulus tersebut dengan bagian lain yang tersedia.
9. Catat bukti yang dapat diaudit di kemudian hari
Pemeriksaan akan jauh lebih bermanfaat jika insinyur QC lain dapat menelusuri kembali apa yang terjadi berdasarkan catatan tersebut.
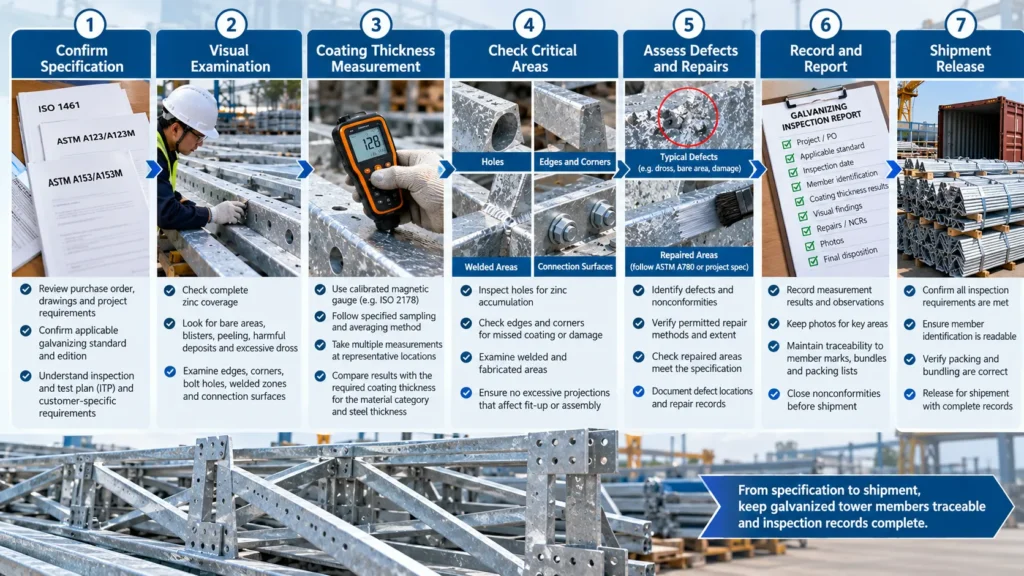
Laporan pemeriksaan galvanisasi harus mencantumkan proyek atau pesanan pembelian, tanggal pemeriksaan, standar galvanisasi yang berlaku, lot produksi atau pemeriksaan, tanda-tanda pada komponen atau referensi penelusuran, alat ukur, hasil pengukuran ketebalan lapisan, temuan visual, perbaikan atau ketidaksesuaian, serta keputusan akhir.
Foto-foto berguna untuk menunjukkan cacat yang signifikan, area yang telah diperbaiki, kondisi yang diperdebatkan, serta contoh bahan yang telah disetujui.
Apabila diperlukan pemeriksaan oleh pihak ketiga, sepakati terlebih dahulu poin-poin penangguhan, poin-poin yang harus disaksikan, persyaratan dokumen, aturan pengambilan sampel, serta metode untuk menyelesaikan ketidaksesuaian.
Kesalahan Umum dalam Pemeriksaan Galvanisasi
Kesalahan yang sering terjadi adalah menilai kualitas hanya berdasarkan warnanya saja. Seng yang berwarna cerah tidak selalu lebih baik daripada lapisan abu-abu matte.
Hal lain yang perlu diwaspadai adalah menggunakan satu hasil pengukuran ketebalan untuk menilai seluruh elemen atau partai. Penerimaan ketebalan lapisan biasanya bergantung pada prosedur pengambilan sampel dan perhitungan rata-rata yang telah ditetapkan.
Para inspektur juga harus menghindari penerapan persyaratan untuk elemen struktural secara otomatis pada baut dan perangkat keras lainnya, menerima pengecatan ulang berwarna perak yang tidak terkendali sebagai perbaikan yang sah, atau melepaskan material tanpa menghubungkan catatan inspeksi dengan identifikasi elemen tersebut.
Jalan pintas ini membuat sengketa yang muncul di kemudian hari jauh lebih sulit untuk diselesaikan.
Daftar Periksa Praktis untuk Proses Galvanisasi Pra-Pengiriman
Sebelum komponen menara galvanis dikirim untuk diekspor, pastikan:
- Standar galvanisasi yang berlaku serta persyaratan proyek telah diidentifikasi.
- Kriteria penerimaan yang tepat telah dipilih untuk setiap kategori produk yang bersangkutan.
- Anggota-anggota yang mewakili telah diperiksa secara visual.
- Ketebalan lapisan telah diukur menggunakan alat yang telah dikalibrasi dan sesuai, serta metode pengambilan sampel yang ditentukan.
- Lubang, tepi, area las, permukaan sambungan, dan bentuk geometris yang rumit telah diperiksa.
- Masalah adhesi yang diduga telah dievaluasi sesuai dengan prosedur yang berlaku.
- Area yang rusak dan perbaikan yang diizinkan telah diidentifikasi dan diverifikasi.
- Noda akibat penyimpanan dalam kondisi basah yang signifikan atau kondisi permukaan lainnya telah dievaluasi.
- Identitas anggota tetap dapat dibaca dan dilacak.
- Hasil pemeriksaan, NCR, perbaikan, dan tindakan akhir didokumentasikan sebelum pengepakan.
Apa Saja yang Harus Ditentukan oleh Pembeli Sebelum Produksi?
Pemeriksaan galvanisasi yang baik dimulai sebelum baja dimasukkan ke dalam bak seng.
Untuk permintaan penawaran harga (RFQ) atau pesanan pembelian menara, cantumkan standar menara dan standar galvanisasi yang berlaku, edisi yang diwajibkan jika relevan secara kontrak, gambar teknis, jenis dan ketebalan baja, persyaratan pelapisan khusus proyek, persyaratan inspeksi dan kehadiran saksi, persyaratan dokumentasi, sistem penandaan komponen, persyaratan pengemasan, serta ketentuan di tempat tujuan.
Jika suatu proyek memiliki persyaratan khusus terkait penampilan, perbaikan, penanganan, atau perlindungan terhadap korosi, sampaikan persyaratan tersebut sebelum proses produksi dimulai, daripada mencoba memasukkannya saat pemeriksaan akhir.
Untuk proyek menara yang melibatkan pengiriman internasional, rencana pemeriksaan galvanisasi juga harus terintegrasi dengan penandaan komponen dan pengemasan ekspor, sehingga baja yang telah disetujui dapat dilacak mulai dari persetujuan QC, melalui bundel dan daftar kemasan, hingga penerimaan di lokasi proyek.
Diskusikan Persyaratan Galvanisasi Menara dengan HSD Steelwork
Untuk permintaan penawaran menara baja, harap cantumkan lokasi proyek, standar yang berlaku, gambar menara, persyaratan bahan, spesifikasi galvanisasi, jumlah, persyaratan inspeksi, tujuan pengiriman, persyaratan pengemasan, dan jadwal yang diinginkan.
HSD Steelwork kemudian dapat meninjau informasi proyek yang diajukan dengan membandingkannya terhadap ruang lingkup pasokan yang diminta sebelum memberikan penawaran harga atau konfirmasi teknis.
Pertanyaan yang Sering Diajukan
Apakah bagian menara yang dilapisi seng dapat ditolak karena warnanya abu-abu kusam, bukan mengkilap?
Jangan hanya berdasarkan penampilan saja. Lapisan galvanis celup panas dapat memiliki penampilan awal yang berbeda-beda karena komposisi kimia baja dan kondisi pemrosesan. Penilaian kelayakan harus didasarkan pada spesifikasi yang berlaku, kondisi lapisan, ketebalan, dan tujuan penggunaannya.
Bagaimana cara mengukur ketebalan lapisan seng pada bagian-bagian menara?
Alat pengukur ketebalan lapisan magnetik umumnya digunakan untuk pemeriksaan non-destruktif. Pengukuran harus dilakukan secara merata dan dievaluasi sesuai dengan persyaratan pengambilan sampel dan perhitungan rata-rata yang ditetapkan dalam standar yang berlaku, bukan hanya mengandalkan satu hasil pembacaan saja.
Apakah ketebalan galvanisasi 85 μm selalu menjadi ketebalan yang diwajibkan untuk baja menara transmisi?
Tidak. Tidak ada nilai ambang batas universal sebesar 85 μm yang berlaku untuk setiap elemen menara. Ketebalan lapisan yang diperlukan bergantung pada spesifikasi yang berlaku serta kategori bahan atau ketebalan baja yang bersangkutan, ditambah persyaratan khusus proyek yang telah disepakati.
Apakah noda putih pada bagian menara yang dilapisi seng secara otomatis dianggap sebagai produk yang ditolak?
Tidak. Noda penyimpanan basah berwarna putih atau abu-abu dapat muncul ketika kelembapan terperangkap pada permukaan yang baru saja dilapisi galvanis. Tingkat keparahan noda tersebut dan kondisi lapisan yang tersisa harus dievaluasi sebelum memutuskan apakah diperlukan pembersihan, pengukuran lebih lanjut, perbaikan, atau tindakan lain.
Apakah lapisan galvanis yang rusak dapat diperbaiki?
Spesifikasi yang berlaku mungkin mengizinkan dilakukannya perbaikan dalam kondisi tertentu. Untuk proyek-proyek ASTM, standar ASTM A780/A780M menetapkan metode yang diakui untuk memperbaiki area yang rusak atau tidak dilapisi pada struktur yang dilapisi seng dengan metode hot dip galvanizing. Spesifikasi proyek harus menetapkan metode yang diizinkan serta persyaratan penerimaan.
Apakah baut harus diperiksa berdasarkan standar galvanisasi yang sama dengan balok sudut menara?
Tidak secara otomatis. Berdasarkan sistem ASTM, produk baja struktural dapat diatur dalam standar ASTM A123/A123M, sedangkan perlengkapan besi dan baja yang relevan, seperti baut, mur, dan cincin pengunci, dapat diatur dalam standar ASTM A153/A153M. Selalu periksa spesifikasi kontrak sebelum melakukan inspeksi.
Produk Terkait untuk Proyek Anda
Kirimkan gambar dan persyaratan proyek untuk mendapatkan penawaran harga